
15 de setembro de 2026
Aplicação da Manutenção Preditiva no Envase de uma Cervejaria
João Henrique Antunes Vieira; Ana Beatriz Pereira Sette
DOI: 10.22167/2675-6528-202602237
Artigo derivado de Trabalho de Conclusão de Curso (TCC), com conteúdo baseado no trabalho original do aluno e adaptado ao formato editorial da Revista E&S com apoio da ferramenta ResumeAI, solução de inteligência artificial desenvolvida pelo Instituto Pecege para síntese e organização textual.
Resumo
A eficiência da manutenção em linhas de envase é um fator crítico para a competitividade na indústria cervejeira, impactando diretamente na produtividade e a confiabilidade operacional. O estudo teve como objetivo analisar a eficiência das estratégias de manutenção aplicadas em duas linhas de envase de latas de uma indústria cervejeira, por meio da avaliação de Indicadores-Chave de Desempenho. Para isso, foi conduzido um estudo de caso comparativo entre duas linhas: uma com manutenção preditiva internalizada e outra com manutenção corretiva, preventiva e preditiva terceirizada. A metodologia envolveu a extração, tratamento e modelagem de dados operacionais e de manutenção, seguida da construção e análise de indicadores de desempenho, incluindo Line Performance, OPI NONA, Unplanned Downtime, Breakdown e MTBF, além da avaliação da execução de ordens de manutenção baseadas em tempo e em condição. Os resultados evidenciaram que a linha com manutenção preditiva internalizada apresentou maior estabilidade operacional, menor incidência de paradas não planejadas e melhor desempenho nos indicadores analisados. Em contrapartida, a linha com manutenção corretiva e preventiva apresentou maior variabilidade e índices superiores de falhas. Concluiu-se que a adoção da manutenção preditiva contribui para o aumento da confiabilidade operacional e melhoria da performance no processo de envase.
Palavras-chave: Base de dados; Data Wrangling; Indicadores; Indústria Cervejeira.
1. Introdução
A manutenção desempenha um papel crucial na garantia da segurança e eficiência dos processos produtivos. A ausência ou a má execução dessas atividades pode comprometer a produtividade e aumentar os riscos aos colaboradores, conforme apontado por Mendes (2002). A Norma Regulamentadora NR-12 (1978), que aborda a segurança no trabalho em máquinas e equipamentos, estabelece que a manutenção deve ser periódica, estratégica e conduzida por profissionais competentes em condições seguras, reforçando seu caráter legal e estratégico.
Na indústria cervejeira, a eficiência da manutenção em linhas de envase é um fator crítico para a competitividade, influenciando diretamente a produtividade e a confiabilidade operacional. O Brasil, em 2024, registrou 1.949 cervejarias e uma produção de 15,34 bilhões de litros, segundo dados do Ministério da Agricultura e Pecuária (MAPA, 2025). Nesse cenário, a confiabilidade dos equipamentos é essencial para assegurar a qualidade e o alto desempenho operacional, minimizando falhas.
Estudos indicam a relevância dessas falhas. Oke et al. (2021) observaram que, em 126 dias de operação, uma linha de envase registrou 664 paradas por falhas em equipamentos, com a enchedora, inspeção eletrônica de garrafas (EBI) e rotuladora sendo os principais responsáveis. Fernandes (2024) complementa que uma linha de envase pode apresentar cento e noventa e cinco mil garrafas quebradas em um mês, com um índice de breakdown de 0.92% do tempo.
Entre os tipos de manutenção, Júnior (2019) destaca a corretiva, preventiva e preditiva. A manutenção corretiva consiste no trabalho realizado para reparar uma falha em máquina ou equipamento (Bloom, 2006). A manutenção preventiva, por sua vez, é definida pela Norma Brasileira NBR 5462 (1994) como uma atividade intervalada, que visa reduzir a probabilidade de quebras ou falhas nos equipamentos.
A manutenção preditiva, também definida pela NBR 5462 (1994), diferencia-se por fundamentar-se na coleta e análise de dados para identificar anomalias no funcionamento dos equipamentos antes da ocorrência de falhas. Variáveis como vibração, ruído, temperatura e consumo de energia podem ser monitoradas. Essa abordagem permite intervenções direcionadas, otimizando recursos e reduzindo custos, além de se alinhar aos avanços da transformação digital, que integra sensores inteligentes, monitoramento em tempo real e análise de dados para ampliar suas possibilidades de aplicação.
Nesse contexto, a aplicação da manutenção preditiva no envase de cervejarias representa uma oportunidade para reduzir falhas não planejadas, aumentar a disponibilidade das linhas e fortalecer a competitividade do setor. Contudo, a adoção dessas práticas ainda enfrenta desafios relacionados à integração de tecnologias digitais, ao investimento necessário e à capacitação de profissionais. Essa realidade evidencia a importância de investigar como a transformação digital pode apoiar a implementação da manutenção preditiva no envase, contribuindo para processos mais seguros, eficientes e sustentáveis.
Assim, o objetivo deste estudo é analisar o efeito da manutenção preditiva internalizada na eficiência e disponibilidade da linha de envase de uma cervejaria ao longo do tempo através de identificação e definição de KPIs relevantes para a linha e da avaliação desses indicadores. Desse modo, será possível determinar o impacto dessa estratégia de manutenção no desempenho operacional do processo.
2. Material e Métodos
Este trabalho foi um estudo de caso que avaliou a manutenção preditiva e seus resultados nos KPIs de produtividade e cumprimento de ordens de manutenção em uma indústria cervejeira. A análise foi conduzida através da comparação de duas linhas de envase: uma baseada em manutenção preditiva internalizada; e outra em manutenção preventiva, entretanto terceirizada.
A empresa objeto de estudo foi uma cervejaria holandesa de grande porte, com 13 fábricas no Brasil. As linhas de envase estudadas estão localizadas em Alexânia (GO) [ALE] e Alagoinhas (BA) [ALA]. A linha ALE era consolidada, com KPIs estáveis e time de produção com conhecimento avançado, enquanto a linha ALA, apesar de maior investimento, possuía KPIs instáveis e um time menos desenvolvido.
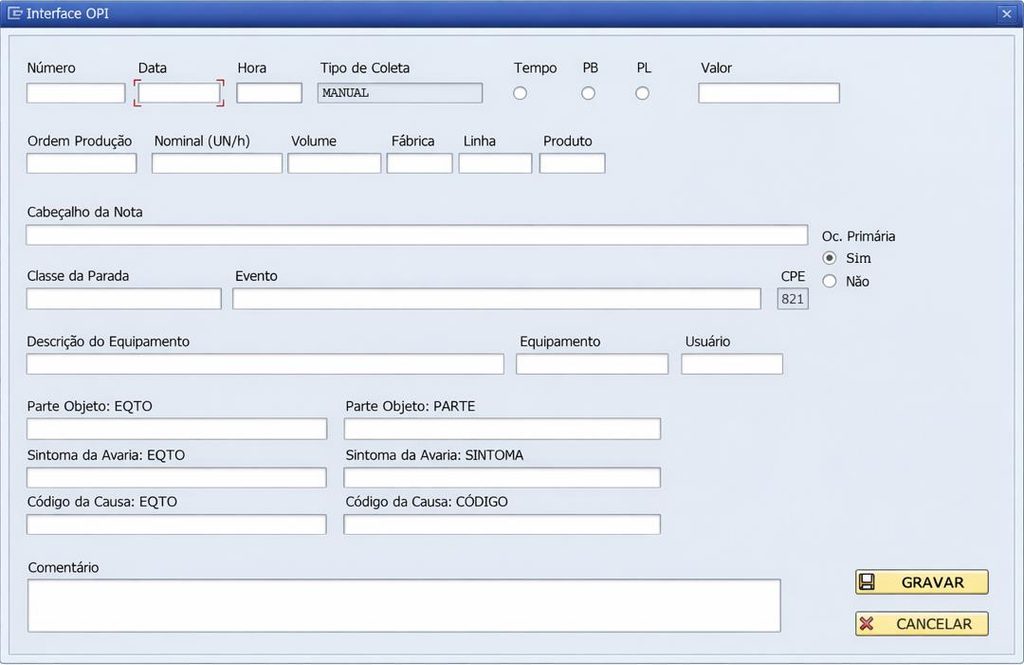
Nos objetos de estudo, todos os apontamentos e ordens que geraram a base de dados eram manuais, registrados no SAP pelos próprios colaboradores das linhas de envase. Os ajustes e cadastros de eventos não planejados foram realizados na zheipack, conforme ilustrado na Figura 1. Após a identificação de uma anomalia, o funcionário documentava o ocorrido no sistema.
Figura 1. Ajustes e cadastros de paradas SAP zheipack
Fonte: Dados originais da pesquisa
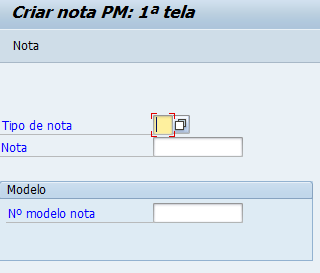
A criação de ordem de manutenção ocorria na tela de criação de notas, como mostrado na Figura 2, onde o funcionário classificava a nota de acordo com o tipo de manutenção e detalhava o modo de falha.
Figura 2. Criação de ordem de manutenção
Fonte: Dados originais da pesquisa
As fases do estudo compreenderam: extração e tratamento da base de dados; definição e cálculo de indicadores de desempenho; modelagem e visualização dos dados para acompanhamento dos KPIs; e análise crítica da efetividade das estratégias de manutenção. A coleta de dados ocorreu no SAP, onde foram extraídos, da zheipack, os dados de apontamentos de produção das linhas de ALA e ALE, incluindo registros de paradas e seus respectivos tempos, informados sempre que ocorria uma interrupção ou evento no processo produtivo. O período de análise compreendeu o intervalo entre 01/07/25 e 31/12/25.
Após a extração, o processo de data wrangling foi realizado por meio do Power Query. Foram removidos apontamentos vazios, tempos de zero minutos, apontamentos de produção líquida, produção bruta e notas não ativas, visando garantir uma base de dados consistente e confiável. A extração de ordens de manutenção foi realizada através da transação SAP IW38. No data wrangling, foram removidas ordens canceladas e de tipos de manutenção diferentes de Manutenção Baseada em Tempo [MBT] e Manutenção Baseada em Condição [MBC]. As ordens MBT são baseadas em intervalos de tempo definidos e executadas preventivamente, enquanto as ordens MBC são realizadas com base na condição do equipamento, acionadas por necessidade de intervenção (NBR 5462). Para a integração das bases de dados, as informações foram unidas com base nas linhas de envase e no período filtrado, utilizando tabelas de dimensão correspondentes.
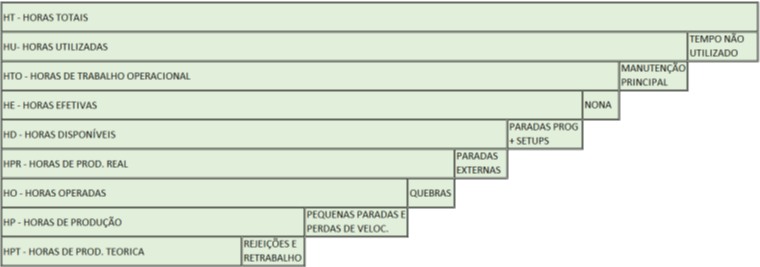
Na etapa de construção de indicadores de desempenho, foram definidas métricas para avaliar a evolução do desempenho das linhas selecionadas. Os Key Performance Indicators [KPIs] adotados neste estudo foram definidos de forma hierárquica. O principal indicador é o Line Performance, seguido do OPI NONA, que analisam, respectivamente, o desempenho da linha produtiva e o impacto das paradas não desejadas na disponibilidade operacional. Em um segundo nível de análise, foram considerados os indicadores de manutenção UNPL, BKD e MTBF, utilizados para avaliar a indisponibilidade não planejada e a confiabilidade dos equipamentos. Para a análise da execução de ordens de manutenção, foram consideradas as ordens classificadas como Manutenção Baseada em Condição [MBC] e Manutenção Baseada em Tempo [MBT], abrangendo atividades preditivas, preventivas e corretivas. Para assegurar o foco na manutenção, a análise de falhas considerou apenas eventos diretamente relacionados ao envase, desconsiderando fatores externos como logística e qualidade. Os indicadores básicos de eficiência operacional considerados estão listados na Figura 3.
Figura 3. Indicadores básicos de eficiência operacional
Fonte: Dados originais da pesquisa
O Line Performance é calculado pela razão entre o tempo produzido e o tempo esperado de produção, expresso na eq. (1), sendo desejável que seus valores se aproximem de 100%.
Line Performance (%) = HPT / HPR x 100 (1)
O OPI NONA representa a razão entre o tempo que a linha operou e o tempo disponível para operação, desconsiderando períodos perdidos por ausência de atividades, conforme descrito na eq. (2).
OPI NONA (%) = HPT / HE x 100 (2)
O UNPL é o fator de período em que a linha não produziu em decorrência de paradas não planejadas, incluindo quebras e pequenas paradas, descrito na eq. (3).
Unplanned Downtime (%) = HPR-HP / HE x 100 (3)
O Breakdown [BKD] corresponde ao tempo em que a linha não produziu por conta de quebras, como descrito na eq. (4), considerando eventos com duração superior a cinco minutos.
Breakdown (%) = HPR-HP / HE x 100, se Evento = “quebra” (4)
O MTBF representa o tempo médio entre falhas, calculado a partir da relação entre as horas operadas e a quantidade de quebras, conforme descrito na eq. (5).
MTBF (h) = HO / ∑ Quebras (5)
A etapa de modelagem e visualização dos dados foi conduzida para estruturar e analisar os KPIs ao longo do período estudado, por meio da integração das bases, definição de relacionamentos entre variáveis e construção de visualizações para acompanhamento temporal e comparação de desempenho entre as linhas de envase. Para análise crítica da efetividade da manutenção, adotou-se uma abordagem quantitativa de caráter comparativo e evolutivo, fundamentada na análise temporal dos KPIs para ALA e ALE, permitindo identificar padrões de desempenho e variações ao longo do tempo, relacionando-os aos tipos de manutenção aplicados. O estudo utilizou um método estruturado de análise de dados aplicada, fundamentado em análise descritiva e diagnóstica orientada por KPIs, com avaliação temporal dos resultados por meio de séries históricas, visando organizar os dados operacionais e compreender o comportamento dos indicadores.
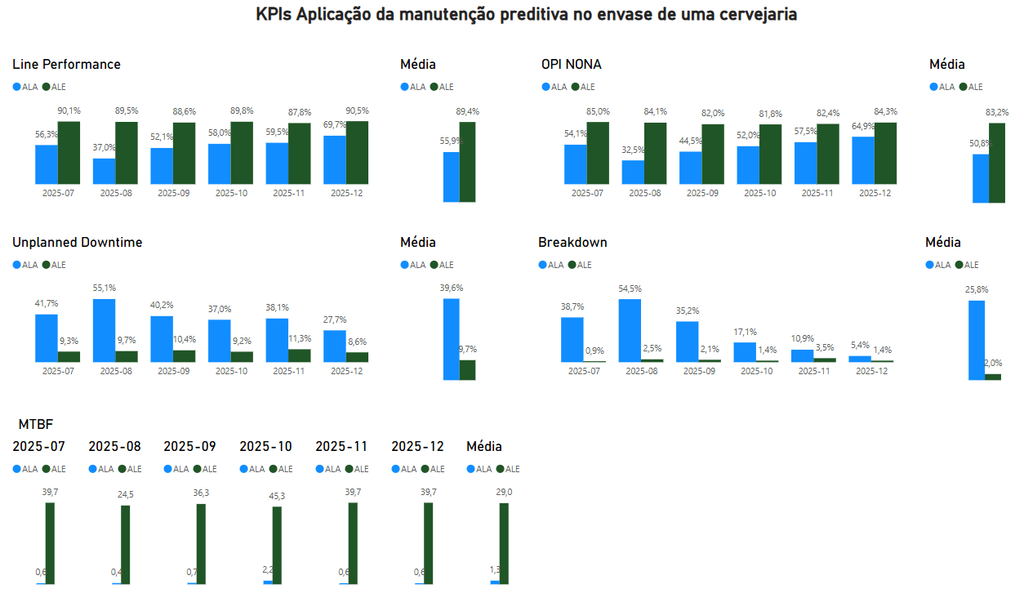
Com o objetivo de consolidar e facilitar a visualização dos resultados, foi desenvolvido um dashboard no software Microsoft Power BI. O painel foi estruturado para apresentar os KPIs analisados, incluindo Line Performance, OPI NONA, Unplanned Downtime, Breakdown, MTBF e execução de ordens de MBC e MBT, possibilitando a análise comparativa entre as linhas ALA e ALE ao longo do período estudado. O dashboard foi desenvolvido de forma flexível, permitindo a incorporação de novos dados ao longo do tempo, o que viabiliza seu uso contínuo como ferramenta de acompanhamento operacional. Conforme ilustrado na Figura 4, o dashboard apresenta uma visão geral do desempenho das linhas.
Figura 4. Criação de ordem de manutenção
Fonte: Dados originais da pesquisa
3. Resultados e Discussão
A análise dos indicadores de desempenho revelou comportamentos distintos entre as linhas de envase ALA e ALE. A linha ALA apresentou maior variabilidade e valores inferiores de Line Performance e OPI NONA ao longo do período analisado, indicando instabilidade operacional e perda de eficiência na produção. Em contraste, a linha ALE manteve um desempenho estável e superior, sugerindo maior controle do processo e maturidade operacional. A média do Line Performance para ALA foi de 55,9%, enquanto para ALE foi de 89,4%. Similarmente, o OPI NONA médio de ALA foi de 50,8%, e o de ALE, 83,2%, com uma amplitude de 32,4% para ALA, evidenciando suas oscilações na eficiência operacional.
Tabela 1. Line Performance ao decorrer do tempo
| Linha | jul/25 | ago/25 | set/25 | out/25 | nov/25 | dez/25 | Média |
|---|---|---|---|---|---|---|---|
| ALA | 56,3% | 37,0% | 52,1% | 58,0% | 59,5% | 69,7% | 55,9% |
| ALE | 90,1% | 89,5% | 88,6% | 89,8% | 87,8% | 90,5% | 89,4% |
Fonte: Resultados originais da pesquisa
Tabela 2. OPI Nona ao decorrer do tempo
| Linha | jul/25 | ago/25 | set/25 | out/25 | nov/25 | dez/25 | Média |
|---|---|---|---|---|---|---|---|
| ALA | 54,1% | 32,5% | 44,5% | 52,0% | 57,5% | 64,9% | 50,8% |
| ALE | 85,0% | 84,1% | 82,0% | 81,8% | 82,4% | 84,3% | 83,2% |
Fonte: Resultados originais da pesquisa
Em relação ao Unplanned Downtime (UNPL), a linha ALE, com manutenção preditiva internalizada, registrou menores índices de paradas não planejadas, com uma média de 9,7%, refletindo maior confiabilidade dos equipamentos e efetividade nas intervenções. Por outro lado, a linha ALA manteve valores elevados de UNPL, com uma média de 39,6%, indicando recorrência de eventos não planejados e menor confiabilidade operacional. Observou-se que parte das melhorias em ALA pode estar relacionada à redução de perdas por fatores externos, como logística e qualidade, e não exclusivamente à estratégia de manutenção.
Tabela 3. Unplanned Downtime ao decorrer do tempo
| Linha | jul/25 | ago/25 | set/25 | out/25 | nov/25 | dez/25 | Média |
|---|---|---|---|---|---|---|---|
| ALA | 41,7% | 55,1% | 40,2% | 37,0% | 38,1% | 27,7% | 39,6% |
| ALE | 9,3% | 9,7% | 10,4% | 9,1% | 11,3% | 8,6% | 9,7% |
Fonte: Resultados originais da pesquisa
A análise do Breakdown (BKD) na linha ALA mostrou uma redução progressiva, com média de 25,8%, porém essa diminuição não se refletiu proporcionalmente nos valores de UNPL. Isso sugere que eventos classificados como quebras podem ter sido reclassificados como pequenas paradas, possivelmente devido à padronização de conceitos e treinamentos de operadores. A linha ALE, por sua vez, manteve baixos índices de BKD, com média de 2,0%, reforçando sua estabilidade operacional. Esse comportamento é consistente com o observado por Fernandes (2024), que destacou a importância da clareza sobre as causas das falhas para evitar atuações corretivas.
Tabela 4. Breakdown ao decorrer do tempo
| Linha | jul/25 | ago/25 | set/25 | out/25 | nov/25 | dez/25 | Média |
|---|---|---|---|---|---|---|---|
| ALA | 38,7% | 54,5% | 35,2% | 17,1% | 10,9% | 5,4% | 25,8% |
| ALE | 0,9% | 2,5% | 2,1% | 1,4% | 3,5% | 1,4% | 2,0% |
Fonte: Resultados originais da pesquisa
A avaliação dos equipamentos com maior tempo acumulado de UNPL revelou que a linha ALA apresentou valores significativamente superiores em número de eventos e tempo total de UNPL em comparação com ALE. Em ALA, os dez equipamentos listados somaram 3.766 eventos e 61.057 minutos de UNPL, com destaque para a Enchedora (675 eventos e 12.971 minutos). Em ALE, o total acumulado foi de 2.145 eventos e 16.109 minutos de UNPL, com a Recravadora concentrando o maior tempo (3.181 minutos em 265 eventos). O tempo acumulado de UNPL em ALA foi aproximadamente quatro vezes maior do que em ALE, indicando maior instabilidade operacional em ALA, um achado que se alinha aos resultados de Ujam (2025) sobre paradas não desejadas em equipamentos.
Tabela 5. Top 10 Equipamentos com maiores tempos de UNPL acumulado em ALA
| Equipamento | Eventos | Tempo total em minutos |
|---|---|---|
| Enchedora | 675 | 12.971 |
| Embaladora | 553 | 9.614 |
| Paletizador | 357 | 7.345 |
| Recravadora | 316 | 6.583 |
| Transporte Enchedora | 593 | 6.181 |
| Transporte Virador de Latas | 352 | 4.262 |
| Despaletizador | 219 | 4.072 |
| Transporte Pasteurizador | 276 | 3.997 |
| Pasteurizador | 283 | 3.679 |
| Transporte de Pacotes | 142 | 2.353 |
| Total | 3.766 | 61.057 |
Fonte: Resultados originais da pesquisa
Tabela 6. Top 10 Equipamentos com maiores tempos de UNPL acumulado em ALE
| Equipamento | Eventos | Tempo total em minutos |
|---|---|---|
| Recravadora | 265 | 3.181 |
| Transporte Rinser | 390 | 2.260 |
| Embaladora | 140 | 1.933 |
| Enchedora | 147 | 1.528 |
| Transporte Latas Enchedora | 296 | 1.490 |
| Despaletizador | 192 | 1.367 |
| Paletizador | 118 | 1.184 |
| Rinser | 141 | 729 |
| Transporte Latas Ponte | 146 | 713 |
| Total | 2.145 | 16.109 |
Fonte: Resultados originais da pesquisa
Os dados de Mean Time Between Failures (MTBF) corroboraram as análises anteriores, indicando baixa confiabilidade em ALA, com uma média de 1,3 horas (aproximadamente uma quebra a cada 1h20min). Em contraste, ALE demonstrou maior robustez do processo, com uma média de 29,0 horas, refletindo menor incidência de falhas e maior efetividade da estratégia de manutenção. O desempenho de ALE superou o patamar médio observado em estudos como o de Caldeiras (2024), que registrou MTBF entre 2 e 23 horas.
Tabela 7. MTBF ao decorrer do tempo
| Linha | jul/25 | ago/25 | set/25 | out/25 | nov/25 | dez/25 | Média |
|---|---|---|---|---|---|---|---|
| ALA | 0,6 | 0,4 | 0,7 | 2,2 | 5,2 | 15,5 | 1,3 |
| ALE | 39,7 | 24,5 | 36,3 | 45,3 | 16,2 | 37,4 | 29,0 |
Fonte: Resultados originais da pesquisa
A análise das ordens de manutenção baseada em condição (MBC) mostrou que, apesar de ALA ter executado mais ordens (377), a linha apresentou um elevado número de ordens pendentes (69 no total, com 64 registradas para meses posteriores ao período analisado), evidenciando um backlog significativo e inconsistência no controle. Em ALE, o número de pendências foi menor (7 no total), sugerindo maior qualidade na execução das ordens. Quanto às ordens de manutenção baseada em tempo (MBT), ALA executou um volume maior (856) em comparação com ALE (585), e ambas as linhas apresentaram baixo número de ordens pendentes (5 para ALA e 1 para ALE), indicando boa execução das atividades planejadas.
Tabela 8. Ordens MBC ao decorrer do tempo
| Linha | Status | jul/25 | ago/25 | set/25 | out/25 | nov/25 | dez/25 | Total |
|---|---|---|---|---|---|---|---|---|
| ALA | Executadas | 13 | 18 | 119 | 85 | 68 | 74 | 377 |
| ALA | Pendentes | 0 | 5 | 1 | 0 | 1 | 0 | 7 |
| ALE | Executadas | 55 | 46 | 44 | 46 | 21 | 45 | 257 |
| ALE | Pendentes | 2 | 1 | 2 | 4 | 2 | 58 | 69 |
Fonte: Resultados originais da pesquisa
Tabela 9. Ordens MBT ao decorrer do tempo
| Linha | Status | jul/25 | ago/25 | set/25 | out/25 | nov/25 | dez/25 | Total |
|---|---|---|---|---|---|---|---|---|
| ALA | Executadas | 119 | 155 | 109 | 119 | 113 | 241 | 856 |
| ALA | Pendentes | 0 | 5 | 0 | 0 | 0 | 0 | 5 |
| ALE | Executadas | 72 | 68 | 118 | 159 | 102 | 66 | 585 |
| ALE | Pendentes | 0 | 0 | 0 | 0 | 0 | 1 | 1 |
Fonte: Resultados originais da pesquisa
As ordens de inspeções preditivas revelaram diferenças na maturidade da manutenção. ALA executou um número reduzido de inspeções (51), apesar dos altos índices de UNPL, indicando pouca utilização dessa estratégia. Em ALE, a quantidade de inspeções preditivas executadas foi significativa (126), mesmo com baixos índices de UNPL, o que caracteriza uma atuação proativa e reforça a disciplina operacional e maturidade da estratégia de manutenção.
Tabela 10. Ordens de Inspeções Preditivas ao decorrer do tempo
| Linha | Status | jul/25 | ago/25 | set/25 | out/25 | nov/25 | dez/25 | Total |
|---|---|---|---|---|---|---|---|---|
| ALA | Executadas | 7 | 11 | 11 | 13 | 1 | 8 | 51 |
| ALA | Pendentes | 0 | 0 | 0 | 0 | 0 | 0 | 0 |
| ALE | Executadas | 23 | 14 | 34 | 26 | 20 | 9 | 126 |
| ALE | Pendentes | 0 | 0 | 0 | 0 | 0 | 0 | 0 |
Fonte: Resultados originais da pesquisa
Para consolidar e facilitar a visualização dos resultados, foi desenvolvido um dashboard no Microsoft Power BI, que apresenta os KPIs analisados, incluindo Line Performance, OPI NONA, Unplanned Downtime, Breakdown, MTBF e execução de ordens de MBC e MBT. Esse painel permite a análise comparativa entre as linhas ALA e ALE ao longo do período estudado, com flexibilidade para incorporar novos dados e identificar variações e pontos críticos.
Os resultados indicam que a linha ALE apresenta desempenho operacional mais eficiente quando comparada à linha ALA, evidenciado por menor tempo de UNPL, menor número de eventos de parada e maior estabilidade. Esse desempenho está associado à maior maturidade do processo de manutenção em ALE, caracterizada pela manutenção preditiva internalizada, menor pendência de ordens de manutenção e maior atuação preventiva, além de um time tecnicamente mais capacitado. Em contrapartida, a linha ALA apresenta maior recorrência de paradas não planejadas e maior acúmulo de ordens pendentes, fatores que contribuem para menor eficiência operacional.
4. Conclusão
O presente estudo buscou analisar a eficiência das estratégias de manutenção aplicadas em duas linhas de envase de latas de uma indústria cervejeira, por meio da avaliação de Indicadores-Chave de Desempenho. Verificou-se que a linha com manutenção preditiva internalizada (ALE) demonstrou maior estabilidade operacional e desempenho superior nos indicadores Line Performance, OPI NONA, Unplanned Downtime, Breakdown e Mean Time Between Failures (MTBF). Observou-se que a linha ALE apresentou menor incidência de paradas não planejadas e uma robustez significativamente maior no processo, com um MTBF médio de 29,0 horas, em contraste com a linha com manutenção corretiva, preventiva e preditiva terceirizada (ALA), que registrou maior variabilidade, índices elevados de falhas e um MTBF médio de 1,3 horas. A linha ALE também evidenciou maior maturidade na gestão da manutenção, com menor acúmulo de ordens pendentes e uma atuação proativa nas inspeções preditivas, enquanto a linha ALA apresentou um backlog considerável de ordens de manutenção baseada em condição e menor utilização de inspeções preditivas. A principal contribuição do estudo reside na demonstração de que a adoção de uma estratégia de manutenção preditiva internalizada impacta positivamente a confiabilidade operacional e a performance do processo de envase, além de oferecer um dashboard em Power BI como ferramenta prática para o monitoramento contínuo desses indicadores.
Contudo, o estudo enfrentou limitações relacionadas à ausência de informações sobre o nível de conhecimento e capacitação dos operadores, o que pode ter influenciado a qualidade e consistência dos dados registrados manualmente. Adicionalmente, a complexidade do processo e a falta de variáveis capturadas pelos indicadores atuais impossibilitaram a criação de um modelo preditivo assertivo para o Unplanned Downtime. Para estudos futuros, sugere-se investigar o impacto do nível de treinamento e qualificação dos profissionais na qualidade dos equipamentos, bem como integrar a análise de fatores humanos com dados operacionais para uma compreensão mais abrangente das variações nos KPIs.
Referências Bibliográficas
ASSOCIAÇÃO BRASILEIRA DE NORMAS TÉCNICAS. NBR 5462:1994 — Confiabilidade e manutenção. Rio de Janeiro: ABNT, 1994.
BLOOM, N. Reliability Centered Maintenance (RCM): implementation made simple. 1. ed. New York: McGraw-Hill Professional, 2006.
BRASIL. Ministério do Trabalho e Previdência. Portaria MTP n° 4.219, de 20 de dezembro de 2022. Altera a Norma Regulamentadora nº 12 – Segurança no Trabalho em Máquinas e Equipamentos. Diário Oficial da União, Brasília, 22 dez. 2022. Seção 1. (Item 12.111 – manutenção preventiva, inspeção e ajustes).
Caldeiras, R.N. 2024. Otimização da Performance de Rotuladoras Krones em Custos e Produtividade. Monografia em Engenharia Mecânica do Programa de Graduação. Universidade Federal do Maranhão, São Luís, MA, Brasil.
Fernandes, I.S. 2024. O PDCA Aplicado em uma Linha de Envase de uma Indústria para Redução da Quebra de Garrafas. Monografia em Engenharia de Produção do Programa de Graduação. Universidade Federal de Ouro Preto, Ouro Preto, MG, Brasil.
Júnior, E.C. 2019. Sistema de manutenção: proposta de um modelo para empresa que não possua sistema integrado de manutenção. 1. Ed. Piracanjuba: Editora Conhecimento Livre, 2019.
Mendes, A.L.S. 2002. Gestão do Valor nas Operações de Manutenção. Dissertação em Engenharia de Produção do Programa de Mestrado. Universidade Federal de Santa Catarina, Florianópolis, SC, Brasil.
Ministério da Agricultura e Pecuária [MAPA]. 2025. Anuário da Cerveja 2025. Disponível em: . Acesso em: 21 ago. 2025
Oke, A.O.; Abafi, J.A.; Adewole, B.J. 2021. Failure data analysis for preventive maintenance scheduling of a bottling company production system. Journal of Industrial Engineering and Management Studies 8(1):32-44.
Ujam, C.J. 2025. An Analysis of Operations Management Practices in Packaging Industries to Enhance Production Performance: A Case Study/ international Journal of Multidisciplinary Research and Growth Evaluation 06(2):1112-1124.
Artigo oriundo de Trabalho de Conclusão de Curso da Especialização em Data Science e Analytics do MBA USP/Esalq
Para saber mais sobre o curso, clique aqui e acesse a plataforma MBX Academy

