
16 de setembro de 2026
Melhoria e Padronização de Processo em uma Lavanderia Industrial
Pedro Cabegi de Barros; Vagner Ferreira
DOI: 10.22167/2675-6528-202602306
Artigo derivado de Trabalho de Conclusão de Curso (TCC), com conteúdo baseado no trabalho original do aluno e adaptado ao formato editorial da Revista E&S com apoio da ferramenta ResumeAI, solução de inteligência artificial desenvolvida pelo Instituto Pecege para síntese e organização textual.
Resumo
A eficiência operacional em ambientes industriais depende da padronização de processos e da clareza das instruções. Nesse contexto, o objetivo foi desenvolver uma proposta de ações de melhoria para padronizar e reduzir falhas no processo de lavagem de uma lavanderia industrial. Realizou-se um estudo de caso de abordagem qualitativa em uma lavanderia industrial localizada no interior de São Paulo. A coleta de dados envolveu observação direta na empresa, entrevistas com o gerente de produção e operadores, e pesquisa bibliográfica sobre gerenciamento da rotina, ferramentas Lean e padronização de processos. As ferramentas de gestão ciclo PDCA, 5W2H e programa 5S foram empregadas para análise e estruturação das soluções. Os resultados apontaram como principais causas das falhas a ausência de Procedimentos Operacionais Padrão (POPs) acessíveis, a falta de checklist de conferência e a organização ineficiente do almoxarifado de insumos, além de um controle informal de pedidos e gargalos nos processos manuais. Com base nesse diagnóstico, propôs-se a implantação de POPs visuais, o programa 5S e a capacitação dos operadores, bem como a digitalização do controle de pedidos e a criação de rotinas de conferência. A proposta desenvolvida contribuiu para o gerenciamento de processos industriais, oferecendo uma estrutura metodológica integrada e adaptada a contextos com equipes de baixa escolaridade e alta rotatividade de pessoal, com a expectativa de maior confiabilidade operacional e redução de retrabalhos.
Palavras-chave: Empresa; Gestão da rotina; Lavagem de roupa; Lean; Processos industriais.
1. Introdução
O ambiente de negócios contemporâneo exige que as empresas implementem uma gestão de processos eficaz, orientada para resultados e para a manutenção da estabilidade operacional. No setor industrial, particularmente no segmento têxtil, onde a uniformidade e a qualidade do produto final são cruciais, é indispensável a aplicação de métodos que garantam a execução correta e consistente das rotinas. O gerenciamento da rotina serve como alicerce para que as organizações preservem a estabilidade operacional, assegurando a aderência aos padrões estabelecidos e o alcance dos resultados esperados (Campos, 2013).
Contudo, a mera definição de padrões não é suficiente; o desafio reside em garantir sua aplicação uniforme em diversas situações dentro da empresa. Em organizações com equipes de muitos funcionários, surgem dificuldades adicionais, como a compreensão de instruções complexas, a falta de familiaridade com ferramentas de gestão e a necessidade de formas de comunicação mais acessíveis, incluindo recursos não-verbais (Borges e Pinheiro, 2002). Tais fatores demandam que o conhecimento seja transmitido por meio de outros métodos, como a oralidade, para assegurar a padronização do processo (Carmo, 2017).
A eficiência operacional depende diretamente da clareza dos processos, do treinamento dos colaboradores e da implementação de um sistema que promova a melhoria contínua (Slack e Brandon-Jones, 2018). Nesse sentido, medir o desempenho e utilizar indicadores bem definidos permite aos gestores direcionar os esforços de forma estratégica, assegurando que os processos mais importantes recebam a atenção necessária (Kaplan e Norton, 1997). A integração dessas ideias com a prática do gerenciamento da rotina diária, conforme valorizado por Campos (2013), aponta para a necessidade de modelos adaptados de padronização e acompanhamento, que sejam de fácil compreensão e aplicação pelos operadores, independentemente de seu nível de escolaridade.
Estudos recentes demonstram a eficácia da aplicação de metodologias Lean em lavanderias para a padronização de processos e a redução de falhas operacionais. Cunha et al. (2011) evidenciam que a adoção dos princípios Lean em uma lavanderia hospitalar resultou na criação de fluxo contínuo, padronização de atividades e redução de desperdícios, com ganhos significativos de produtividade e maior confiabilidade. De forma complementar, Silva e Pulquerio (2024) destacam que a implementação de ferramentas como 5S e Kaizen em lavanderias industriais, focando na organização do ambiente e no envolvimento dos operadores, é fundamental para a melhoria da execução das atividades e a redução de erros operacionais, especialmente em contextos com equipes de diferentes níveis de escolaridade. Esses trabalhos reforçam a relevância do uso de metodologias Lean como suporte à padronização e à melhoria contínua em processos de lavanderia industrial.
Neste contexto, a presente pesquisa analisou o processo de lavagem de roupas em uma lavanderia industrial localizada na área rural de Cerquilho, São Paulo. A problemática central que norteou o estudo foi: quais ações de melhoria podem ser implementadas, para padronizar e reduzir falhas no processo de lavagem de uma lavanderia industrial?
Este estudo justifica-se pela sua importância em sugerir abordagens que considerem as particularidades de negócios que enfrentam questões ligadas à composição de sua equipe, ao mesmo tempo em que enriquece o conhecimento teórico sobre o gerenciamento de procedimentos fabris na empresa supramencionada. O objetivo do estudo foi desenvolver uma proposta de ações de melhoria para padronizar e reduzir falhas no processo de lavagem de uma lavanderia industrial.
2. Material e Métodos
A pesquisa possui caráter aplicado, abordagem qualitativa e tipo descritivo. O estudo de caso teve como objeto o processo de lavagem em uma lavanderia industrial, localizada em Cerquilho-SP. O termo de anuência para coleta e análise de dados foi assinado pelo proprietário da empresa e encontra-se em posse do pesquisador (Yin, 2018; Severino, 2017).
Para a obtenção de dados, realizou-se pesquisa bibliográfica sobre gerenciamento da rotina e de processo, com foco em abordagens para pessoas com pouca escolaridade, tendo Vicente Falconi de Campos como principal autor do referencial teórico. Complementarmente, estudou-se a metodologia “Lean” aplicada a lavanderias industriais (Cunha et al., 2011; Silva e Pulquerio, 2024).
A coleta de dados empíricos incluiu observação direta no local produtivo e entrevistas exploratórias com perguntas abertas, realizadas com o gerente de produção, funcionários e terceirizados responsáveis pelos processos de lavagem e manuais. As entrevistas ocorreram em 06 de setembro de 2026 e 17 de janeiro de 2026, com duração aproximada de uma hora cada. Os roteiros das entrevistas estão listados no Apêndice 1 (Bogner et al., 2009; Döringer, 2021).
Em relação aos aspectos éticos, nenhum participante foi identificado e não foram realizadas perguntas de abordagem pessoal que pudessem oferecer riscos. Conforme o Artigo 1º da resolução CNS nº 510 de abril de 2016, esta pesquisa não foi submetida à apreciação do CEP/PECEGE, por não revelar dados que possam identificar os sujeitos-participantes, ter objetivo de aprofundamento teórico de situações afetas à prática profissional e/ou tratar-se de pesquisa com bancos de dados com informações agregadas sem identificação individual.
As ferramentas de gestão aplicadas na pesquisa incluíram o ciclo PDCA para análise e resolução de problemas e elaboração de Procedimentos Operacionais Padrão [POPs] (Campos, 2009; 2013). A metodologia “Lean” foi utilizada para apoiar a padronização, controle e melhoria contínua do processo de lavagem, focando na eliminação de desperdícios (Womack e Jones, 1997). O programa 5S (Seiri, Seiton, Seiso, Seiketsu, Shitsuke) foi empregado para organização do ambiente de trabalho (Silva e Pulquerio, 2024). O plano de ação 5W2H foi utilizado como suporte à etapa de planejamento do PDCA para estruturar as ações de melhoria (Silva e Casagrande, 2022; Neves et al., 2018).
Os dados qualitativos coletados (entrevistas, observações e relatos) foram analisados de forma descritiva e submetidos à discussão comparativa com a bibliografia.
3. Resultados e Discussão
A empresa estudada é uma lavanderia industrial fundada em 2014, com 57 colaboradores e capacidade operacional para lavar aproximadamente 300 mil peças de roupa por mês. Adicionalmente, possui capacidade para finalizar cerca de 40 mil peças mensais por meio de serviços manuais, atendendo a quatro grandes clientes na região de Cerquilho-SP. Os serviços são prestados de forma terceirizada, integrando-se à cadeia produtiva dos clientes.
Entre os principais problemas identificados, destacaram-se a insuficiência de capacitação dos colaboradores e a elevada taxa de rotatividade de pessoal, que dificultam treinamentos contínuos. O processo principal de lavagem, conhecido como “remoção de fundo”, apresenta alto risco de comprometimento das peças, pois é executado em sistema de produção em lote. Outro ponto crítico é o gargalo nos serviços manuais, que limita a capacidade da empresa de atender integralmente à demanda dos clientes.
Durante a visita técnica e conversas com o gerente de produção, confirmou-se que a etapa de lavagem é a mais crítica, exigindo o uso preciso de receitas com combinações específicas de produtos químicos. Erros nesta fase podem levar à perda de lotes completos, gerando altos custos e desperdício de tempo. O processo de operação inicia com o recebimento das peças cruas e suas receitas de lavagem, que especificam produtos químicos e tempo de lavagem. Uma amostra de tecido já lavado é usada como referência de qualidade.
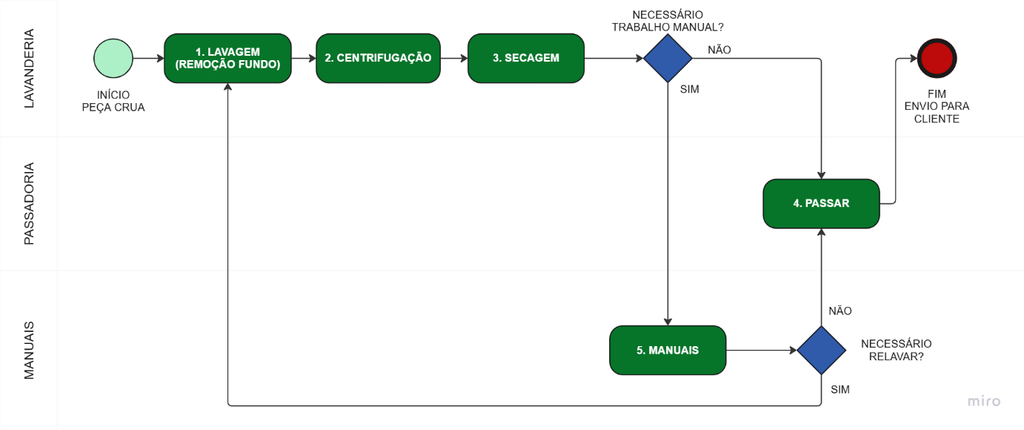
O fluxo produtivo da empresa compreende cinco etapas principais. Na Etapa 1 (Lavagem – remoção de fundo), os cestos são transportados às máquinas, onde as roupas são carregadas, produtos químicos adicionados e parâmetros de tempo e temperatura configurados. O supervisor pode interromper o ciclo para comparação com a amostra de referência. Após o ciclo, as peças são descarregadas e encaminhadas à centrifugação. Na Etapa 2 (Centrifugação), as peças lavadas são carregadas nos equipamentos para remoção do excesso de água. Na Etapa 3 (Secagem), as peças são transportadas para as máquinas de secar, onde é aplicado calor constante. Na Etapa 4 (Passadoria), as peças secas são encaminhadas para acabamento com ferros de passar. A Etapa 5 (Manuais) é composta por atividades manuais terceirizadas, como aplicação de ozônio, jateamento de permanganato (“revelar”), acabamento manual ou “diferenciado”, processo “tank” ou “bigode” e processo “used”. Para a finalização, as peças são separadas em cestos sobre “pallets” e preparadas para devolução ao cliente.
O fluxo produtivo da empresa é ilustrado no fluxograma a seguir.
Figura 1. Fluxograma do processo de lavagem
Fonte: Resultados originais da pesquisa
O gerente de produção indicou que a empresa atua como mão de obra terceirizada, realizando lavagem industrial e trabalhos manuais em peças de jeans. Ele confirmou que os maiores riscos de produção se concentram na remoção de fundo, com potencial de inutilizar muitas peças simultaneamente, enquanto os processos manuais geram perdas pontuais. O principal gargalo apontado foi a etapa de processos manuais, devido à capacidade insuficiente da empresa terceirizada para atender à demanda.
O controle dos pedidos recebidos era informal, feito por meio de um quadro de cortiça com anotações manuais e comunicação via grupos de WhatsApp. A capacidade produtiva mensal de lavagem é de 300 mil peças, com entrega de 40 mil peças finalizadas por processos manuais.
O funcionário do processo de lavagem explicou que suas responsabilidades incluem seguir a ordem de serviço (“receita”), buscar e misturar insumos químicos dosados. O controle da produção é feito por uma ficha de registro, onde são anotados nome, peso do lote, quantidade de peças, tipo de processo e horários de entrada e saída da máquina. Parâmetros como temperatura da água e tempo de lavagem podem ser ajustados.
O proprietário da empresa terceirizada de processos manuais confirmou o gargalo produtivo, afirmando que sua empresa não consegue atender plenamente ao volume de peças lavadas que demandam esses processos. Ele atribuiu a baixa produtividade à alta rotatividade de funcionários, que dificulta o treinamento e a padronização. O processo manual de “bigode” foi apontado como o mais demorado. A capacidade de entrega mensal de peças finalizadas é de aproximadamente 40 mil, confirmando os dados do gerente de produção.
Diagnóstico consolidado dos problemas identificados
A observação direta e as entrevistas permitiram identificar três grupos de problemas principais que afetam a estabilidade operacional da lavanderia industrial. O primeiro é o processo de lavagem (remoção de fundo), que representa a etapa de maior risco operacional. Um erro na formulação ou dosagem de produtos químicos pode resultar na perda de um lote completo de peças, gerando altos custos e comprometendo o prazo de entrega ao cliente. O segundo problema é o controle informal dos pedidos, realizado por meio de um quadro de cortiça com anotações manuais, o que aumenta o risco de erros de informação sobre tipo de lavagem, prazo e quantidade de peças. Por fim, o terceiro problema é o gargalo nos processos manuais, executados por empresa terceirizada com elevada rotatividade de pessoal, o que dificulta a padronização das atividades e limita a capacidade de atendimento à demanda.
Esses problemas são consistentes com as condições que fragilizam o gerenciamento da rotina, como a ausência de padrões claros, a falta de capacitação dos operadores e a inexistência de mecanismos sistemáticos de controle e verificação (Campos, 2013). A alta rotatividade de pessoal agrava o cenário, dificultando treinamentos contínuos e a consolidação de práticas corretas (Silva e Pulquerio, 2024).
Proposta de melhoria baseada no ciclo PDCA
A proposta de melhoria foi estruturada segundo as quatro fases do ciclo PDCA (Campos, 2013), aplicado em contextos de melhoria contínua em ambientes produtivos (Silva e Casagrande, 2022). A Tabela 1 sintetiza as fases e as ações propostas.
Tabela 1. Síntese das fases do ciclo PDCA e ações propostas para a lavanderia industrial
| Fase | Etapa | Ações propostas (síntese) |
|---|---|---|
| “Plan” [P] | Identificação do problema e planejamento | Diagnóstico das falhas no processo de lavagem; elaboração do plano de ação 5W2H para padronização e redução de erros operacionais |
| “Do” [D] | Execução das ações planejadas | Aplicação do 5S no ambiente produtivo; elaboração e implantação dos POPs visuais; capacitação dos operadores |
| “Check” [C] | Verificação dos resultados | Monitoramento dos indicadores de rejeição de lotes, retrabalho e execução das receitas; comparação com a amostra-padrão do cliente |
| “Act” [A] | Padronização ou correção | Incorporação das melhorias aos POPs; ações corretivas para desvios; revisão periódica dos padrões com base nos resultados alcançados |
Fonte: Resultados originais da pesquisa.
“Plan” [P] – Planejamento
A fase de planejamento consistiu em identificar o problema, analisar suas causas e estabelecer as ações de melhoria, com metas e responsáveis definidos. O principal problema a ser endereçado é a ocorrência de falhas no processo de lavagem (remoção de fundo), que expõe a empresa ao risco de perda de lotes completos de peças. As causas identificadas incluem: ausência de POPs formalizados e acessíveis no posto de trabalho; ausência de checklist de conferência antes do início de cada lote; organização inadequada do almoxarifado de insumos químicos; e controle manual e informal dos pedidos recebidos.
Para operacionalizar o planejamento, utilizou-se a ferramenta 5W2H, que permite detalhar as ações de melhoria de forma clara e objetiva (Silva e Casagrande, 2022). A Tabela 2 apresenta o plano de ação elaborado com base nessa ferramenta.
Tabela 2. Plano de ação 5W2H para melhoria do processo de lavagem da lavanderia industrial
| O quê? | Por quê? | Onde? | Quando? | Quem? | Como? | Quanto custa? |
|---|---|---|---|---|---|---|
| Elaborar POPs visuais para o processo de lavagem (remoção de fundo) | Reduzir erros na adição de produtos químicos e configuração de parâmetros, evitando a perda de lotes | Área de lavagem | 1º mês | Gerente de produção | Criação de instrução de trabalho com imagens e linguagem simples; fixação próxima às máquinas | Baixo custo (impressão e laminação dos cartazes) |
| Implantar programa 5S na área de lavagem e estoque de insumos químicos | Organizar o ambiente produtivo, facilitar a localização dos insumos e reduzir o risco de uso de produto errado | Área de lavagem e almoxarifado de químicos | 1º e 2º mês | Gerente de produção e operadores | Realização de mutirão de organização; identificação visual de prateleiras e recipientes; descarte de materiais sem uso | Baixo custo (etiquetas, tintas de identificação) |
| Treinar operadores do processo de lavagem com base nos POPs criados | Garantir que todos os operadores conheçam e apliquem corretamente a receita de lavagem, reduzindo erros por desconhecimento | Área de lavagem | 2º mês | Gerente de produção | Treinamento prático no posto de trabalho, com demonstração presencial e uso dos POPs visuais como referência | Custo de horas-homem [HH] para treinamento (sem investimento adicional) |
| Criar rotina de conferência da receita de lavagem antes do início de cada lote | Garantir a conformidade dos insumos e parâmetros antes do início do ciclo, prevenindo perdas de lote por falha de setup | Área de lavagem | A partir do 2° mês | Operador de lavagem e supervisores de produção | Checklist físico simples (pode ser visual/pictográfico) a ser preenchido e assinado antes de iniciar cada lote | Custo de impressão dos formulários |
| Digitalizar e centralizar o controle de pedidos (substituir o quadro de cortiça manual) | Reduzir risco de erros de informação sobre tipo de lavagem, prazo e quantidade de peças por pedido | Área administrativa / gerência de produção | 3º ao 4° mês | Gerente de produção | Implantação de planilha digital simples (ex.: Google Sheets ou Excel) para controle de pedidos, com acesso facilitado e campos padronizados | Sem custo adicional (uso de ferramentas gratuitas) |
| Estabelecer indicador de desempenho para perdas de lote e retrabalho na lavagem | Permitir o monitoramento sistemático das falhas operacionais e embasar as ações corretivas (fase “Check” do PDCA) | Área de lavagem | A partir do 2° mês | Gerente de produção | Registro diário do número de lotes com problema; compilação semanal; análise mensal dos dados pelo gerente | Custo de impressão de fichas de controle |
Fonte: Resultados originais da pesquisa.
As ações propostas foram priorizadas em função do impacto sobre o processo crítico de remoção de fundo, que concentra o maior risco operacional da empresa. Direcionar os esforços de melhoria para os processos mais relevantes é fundamental para alcançar os resultados almejados de forma eficiente (Kaplan e Norton, 1997).
“Do” [D] – Execução
A fase de execução corresponde à implementação das ações planejadas, seguindo a sequência definida no plano de ação 5W2H, com atenção à comunicação das mudanças aos operadores e ao envolvimento do gerente de produção. Uma ação central é a elaboração e fixação de POPs visuais na área de lavagem, redigidos com linguagem simples e acompanhados de imagens, fixados em local visível próximo às máquinas de lavar, conforme recomendado por Borges e Pinheiro (2002) para equipes com diferentes níveis de escolaridade. Adicionalmente, deve ser realizado treinamento prático no posto de trabalho, com demonstração presencial das etapas do processo de lavagem, utilizando os POPs como material de referência.
A implantação do 5S deve ocorrer de forma gradual e participativa, envolvendo os próprios operadores na reorganização do ambiente de trabalho. O envolvimento dos colaboradores nas etapas de organização e padronização do ambiente foi um fator determinante para o sucesso da implementação do 5S em uma lavanderia industrial, resultando em maior adesão às novas práticas e redução de erros operacionais (Silva e Pulquerio, 2024). A Tabela 3 apresenta a aplicação dos cinco sensos do 5S ao contexto da lavanderia estudada.
Tabela 3. Aplicação do programa 5S no contexto da lavanderia industrial
| Senso | Princípio | Aplicação na lavanderia industrial |
|---|---|---|
| “Seiri” (Senso de Utilização) | Separar o necessário do desnecessário | Identificar e remover da área de lavagem insumos químicos vencidos, recipientes sem identificação e equipamentos em desuso; manter apenas os produtos necessários para os lotes em execução |
| “Seiton” (Senso de Organização) | Definir um lugar para cada coisa | Organizar e identificar visualmente as prateleiras do almoxarifado de químicos por tipo e frequência de uso; definir posições fixas para os cestos de transporte de peças e para os equipamentos de medição |
| “Seiso” (Senso de Limpeza) | Manter o ambiente limpo | Estabelecer rotina de limpeza diária das máquinas de lavar, centrifugas e secadoras; incluir a limpeza como parte dos POPs de encerramento de turno |
| “Seiketsu” (Senso de Padronização) | Manter os três primeiros sensos de forma padronizada | Fixar cartazes e sinalizações visuais (com imagens) indicando a organização correta dos postos de trabalho; revisar periodicamente o cumprimento dos padrões definidos |
| “Shitsuke” (Senso de Disciplina) | Manter os hábitos e padrões conquistados | Incorporar os sensos do 5S às rotinas diárias por meio dos POPs; envolver o gerente de produção na promoção da cultura de organização; realizar verificações periódicas simples dos postos de trabalho |
Fonte: Resultados originais da pesquisa.
No âmbito do Lean Thinking, a fase de execução deve contemplar a eliminação dos principais desperdícios identificados, como o retrabalho gerado por falhas de lavagem e o tempo de espera devido à desorganização do almoxarifado de químicos. Estudos anteriores demonstraram que a adoção dos princípios Lean em lavanderias hospitalares possibilitou a criação de fluxo contínuo, padronização de atividades e redução de desperdícios, resultando em ganhos de produtividade e maior confiabilidade do processo (Cunha et al., 2011).
“Check” [C] – Verificação
A fase de verificação consiste em monitorar os resultados das ações executadas. O acompanhamento sistemático dos resultados é indispensável para identificar e corrigir desvios a tempo (Campos, 2013). Para esta etapa, propõe-se o estabelecimento de indicadores simples de desempenho do processo de lavagem, com foco em: (i) número de lotes com rejeição ou retrabalho por período; (ii) percentual de lotes iniciados com o checklist de conferência preenchido; e (iii) frequência de não conformidades relacionadas à dosagem incorreta de produtos químicos. Esses indicadores devem ser registrados diariamente pelo operador de lavagem e compilados semanalmente pelo gerente de produção, permitindo a análise de tendências e a identificação de oportunidades de melhoria.
“Act” [A] – Ação corretiva ou padronização
A fase final do ciclo PDCA consiste em agir com base nos resultados da verificação. Quando os resultados são satisfatórios, as práticas devem ser padronizadas e incorporadas de forma definitiva aos procedimentos da empresa; quando insatisfatórios, ações corretivas devem ser identificadas e um novo ciclo iniciado. No contexto da lavanderia industrial estudada, esta fase envolve a revisão e atualização dos POPs com base nas melhorias identificadas, a incorporação do checklist de conferência de receitas como prática permanente, e o ajuste do programa 5S a partir das auditorias realizadas. A padronização dos resultados positivos é o mecanismo que permite à empresa consolidar as melhorias e avançar progressivamente em direção à estabilidade operacional (Campos, 2013).
Os resultados indicaram que o objetivo geral deste trabalho foi atingido, com o desenvolvimento de uma proposta estruturada de ações de melhoria para padronizar e reduzir falhas no processo de lavagem da lavanderia industrial. As ferramentas de gestão aplicadas (ciclo PDCA, programa 5S, plano de ação 5W2H) mostraram-se complementares e adequadas ao contexto analisado, contribuindo para o diagnóstico do problema e para a estruturação de soluções práticas, viáveis e de baixo custo. Espera-se que a implementação das ações propostas resulte em maior confiabilidade operacional, redução de retrabalhos e fortalecimento da cultura de melhoria contínua na organização.
4. Conclusão
O presente estudo buscou desenvolver uma proposta de ações de melhoria para padronizar e reduzir falhas no processo de lavagem de uma lavanderia industrial. Verificou-se que as principais causas das falhas operacionais residiam na ausência de Procedimentos Operacionais Padrão (POPs) acessíveis, na falta de um checklist de conferência e na organização ineficiente do almoxarifado de insumos químicos. Adicionalmente, identificou-se um controle informal de pedidos e um gargalo nos processos manuais, executados por uma empresa terceirizada com alta rotatividade de pessoal. Diante desse diagnóstico, propôs-se uma estrutura de melhoria baseada no ciclo PDCA, que incluiu a elaboração de POPs visuais e a implementação do programa 5S para a organização do ambiente de trabalho. Também se sugeriu a capacitação dos operadores, a digitalização do controle de pedidos e a criação de rotinas de conferência, visando a maior confiabilidade operacional e a redução de retrabalhos.
A principal contribuição deste trabalho reside na adaptação de ferramentas consolidadas de gestão da qualidade, como o ciclo PDCA, o 5W2H e o programa 5S, a um contexto industrial com equipes de baixa escolaridade e alta rotatividade de pessoal. Demonstrou-se que tais metodologias podem ser aplicadas de forma acessível e de baixo custo, mantendo sua efetividade na padronização e controle de processos. Contudo, a proposta não foi implementada durante o período do estudo, o que impossibilitou a mensuração quantitativa dos resultados e a verificação empírica de sua eficácia. Pesquisas futuras poderão acompanhar a execução do plano de ação e avaliar os ganhos obtidos, servindo como referência para organizações com desafios análogos e contribuindo para o avanço do conhecimento sobre melhoria contínua em lavanderias industriais.
Referências Bibliográficas
Bogner, A., Littig, B. and Menz, W. eds., 2009. Interviewing experts. Springer.
Borges, L.D.O. and Pinheiro, J.Q., 2002. Estratégias de coleta de dados com trabalhadores de baixa escolaridade. Estudos de Psicologia (Natal), 7, pp.53-63.
Campos, V.F., 2009. O verdadeiro poder. Falconi Editora.
Carmo, A.V.F., 2017. Competência informacional desenvolvida em analfabetos e semi-analfabetos do conjunto Bárbara de Alencar II-Curió-Messejana. Revista Brasileira de Biblioteconomia e Documentação, 13, pp.1836-1849.
Cunha, A.M.C.A., Campos, C.E. and Rifarachi, H.H.C., 2011. Aplicabilidade da metodologia Lean em uma lavanderia hospitalar. O Mundo da Saúde, 35(3), pp.311-318.
Döringer, S., 2021. ‘The problem-centred expert interview’. Combining qualitative interviewing approaches for investigating implicit expert knowledge. International journal of social research methodology, 24(3), pp.265-278.
Kaplan, R.S. and Norton, D.P., 1997. A estratégia em ação: balanced scorecard. Gulf Professional Publishing.
Neves, P., Silva, F.J.G., Ferreira, L.P., Pereira, T., Gouveia, A. and Pimentel, C., 2018. Implementing lean tools in the manufacturing process of trimmings products. Procedia Manufacturing, 17, pp.696-704.
Severino, A.J., 2017. Metodologia do trabalho científico. Cortez editora.
Silva, C.M. and Casagrande, D.J., 2022. QUALIDADE NO PROCESSO PRODUTIVO DA CERVEJA: uma análise a partir das ferramentas Ciclo PDCA e 5W2H. Revista Interface Tecnológica, 19(1), pp.378-388.
Silva, G.K.D. and Pulquerio, S.R., 2024. Implementação de 5s e kaizen, ferramentas do lean manufacturing, em uma lavanderia industrial.
Slack, N. and Brandon-Jones, A., 2018. Operations and process management: principles and practice for strategic impact. Pearson UK.
Womack, J.P. and Jones, D.T., 1997. Lean thinking—banish waste and create wealth in your corporation. Journal of the operational research society, 48(11), pp.1148-1148.
Yin, R.K., 2018. Case study research and applications (Vol. 6). Thousand Oaks, CA: Sage.
Artigo oriundo de Trabalho de Conclusão de Curso da Especialização em Gestão de Negócios do MBA USP/Esalq
Para saber mais sobre o curso, clique aqui e acesse a plataforma MBX Academy

