
15 de septiembre de 2026
Aplicación del Mantenimiento Predictivo en el Llenado de una Cervecería
João Henrique Antunes Vieira; Ana Beatriz Pereira Sette
DOI: 10.22167/2675-6528-202602237
Artículo derivado de Trabajo de Fin de Curso (TCC), con contenido basado en el trabajo original del estudiante y adaptado al formato editorial de la Revista E&S con el apoyo de la herramienta ResumeAI, una solución de inteligencia artificial desarrollada por el Instituto Pecege para la síntesis y organización textual.
Resumen
La eficiencia del mantenimiento en líneas de envasado es un factor crítico para la competitividad en la industria cervecera, impactando directamente en la productividad y la confiabilidad operativa. El estudio tuvo como objetivo analizar la eficiencia de las estrategias de mantenimiento aplicadas en dos líneas de envasado de latas de una industria cervecera, mediante la evaluación de Indicadores Clave de Desempeño. Para ello, se realizó un estudio de caso comparativo entre dos líneas: una con mantenimiento predictivo internalizado y otra con mantenimiento correctivo, preventivo y predictivo externalizado. La metodología involucró la extracción, tratamiento y modelado de datos operativos y de mantenimiento, seguida de la construcción y análisis de indicadores de desempeño, incluyendo Line Performance, OPI NONA, Unplanned Downtime, Breakdown y MTBF, además de la evaluación de la ejecución de órdenes de mantenimiento basadas en tiempo y en condición. Los resultados evidenciaron que la línea con mantenimiento predictivo internalizado presentó mayor estabilidad operativa, menor incidencia de paradas no planificadas y mejor desempeño en los indicadores analizados. En contrapartida, la línea con mantenimiento correctivo y preventivo presentó mayor variabilidad e índices superiores de fallas. Se concluyó que la adopción del mantenimiento predictivo contribuye al aumento de la confiabilidad operativa y la mejora del desempeño en el proceso de envasado.
Palabras clave: Base de datos; Data Wrangling; Indicadores; Industria Cervecera.
1. Introducción
El mantenimiento desempeña un papel crucial en la garantía de la seguridad y eficiencia de los procesos productivos. La ausencia o la mala ejecución de estas actividades puede comprometer la productividad y aumentar los riesgos para los colaboradores, según lo señalado por Mendes (2002). La Norma Reglamentaria NR-12 (1978), que aborda la seguridad en el trabajo con máquinas y equipos, establece que el mantenimiento debe ser periódico, estratégico y realizado por profesionales competentes en condiciones seguras, reforzando su carácter legal y estratégico.
En la industria cervecera, la eficiencia del mantenimiento en las líneas de envasado es un factor crítico para la competitividad, influyendo directamente en la productividad y la confiabilidad operativa. Brasil, en 2024, registró 1.949 cervecerías y una producción de 15,34 mil millones de litros, según datos del Ministerio de Agricultura y Ganadería (MAPA, 2025). En este escenario, la confiabilidad de los equipos es esencial para asegurar la calidad y el alto rendimiento operativo, minimizando fallas.
Estudios indican la relevancia de estas fallas. Oke et al. (2021) observaron que, en 126 días de operación, una línea de llenado registró 664 paradas por fallas en equipos, siendo la llenadora, la inspección electrónica de botellas (EBI) y la etiquetadora las principales responsables. Fernandes (2024) complementa que una línea de llenado puede presentar ciento noventa y cinco mil botellas rotas en un mes, con un índice de breakdown de 0.92% del tiempo.
Entre los tipos de mantenimiento, Júnior (2019) destaca el correctivo, el preventivo y el predictivo. El mantenimiento correctivo consiste en el trabajo realizado para reparar una falla en una máquina o equipo (Bloom, 2006). El mantenimiento preventivo, a su vez, se define por la Norma Brasileña NBR 5462 (1994) como una actividad intermitente, que tiene como objetivo reducir la probabilidad de averías o fallas en los equipos.
El mantenimiento predictivo, también definido por la NBR 5462 (1994), se diferencia por basarse en la recolección y análisis de datos para identificar anomalías en el funcionamiento de los equipos antes de que ocurran fallas. Se pueden monitorear variables como vibración, ruido, temperatura y consumo de energía. Este enfoque permite intervenciones dirigidas, optimizando recursos y reduciendo costos, además de alinearse con los avances de la transformación digital, que integra sensores inteligentes, monitoreo en tiempo real y análisis de datos para ampliar sus posibilidades de aplicación.
En este contexto, la aplicación del mantenimiento predictivo en el envasado de cervecerías representa una oportunidad para reducir fallos no planificados, aumentar la disponibilidad de las líneas y fortalecer la competitividad del sector. Sin embargo, la adopción de estas prácticas aún enfrenta desafíos relacionados con la integración de tecnologías digitales, la inversión necesaria y la capacitación de profesionales. Esta realidad evidencia la importancia de investigar cómo la transformación digital puede apoyar la implementación del mantenimiento predictivo en el envasado, contribuyendo a procesos más seguros, eficientes y sostenibles.
Así, el objetivo de este estudio es analizar el efecto del mantenimiento predictivo internalizado en la eficiencia y disponibilidad de la línea de envasado de una cervecería a lo largo del tiempo a través de la identificación y definición de KPIs relevantes para la línea y de la evaluación de estos indicadores. De este modo, será posible determinar el impacto de esta estrategia de mantenimiento en el desempeño operacional del proceso.
2. Material y Métodos
Este trabajo fue un estudio de caso que evaluó el mantenimiento predictivo y sus resultados en los KPIs de productividad y cumplimiento de órdenes de mantenimiento en una industria cervecera. El análisis se realizó mediante la comparación de dos líneas de envasado: una basada en mantenimiento predictivo internalizado; y otra en mantenimiento preventivo, sin embargo, externalizado.
La empresa objeto de estudio fue una cervecería holandesa de gran tamaño, con 13 fábricas en Brasil. Las líneas de envasado estudiadas están localizadas en Alexânia (GO) [ALE] y Alagoinhas (BA) [ALA]. La línea ALE estaba consolidada, con KPIs estables y equipo de producción con conocimiento avanzado, mientras que la línea ALA, a pesar de una mayor inversión, poseía KPIs inestables y un equipo menos desarrollado.
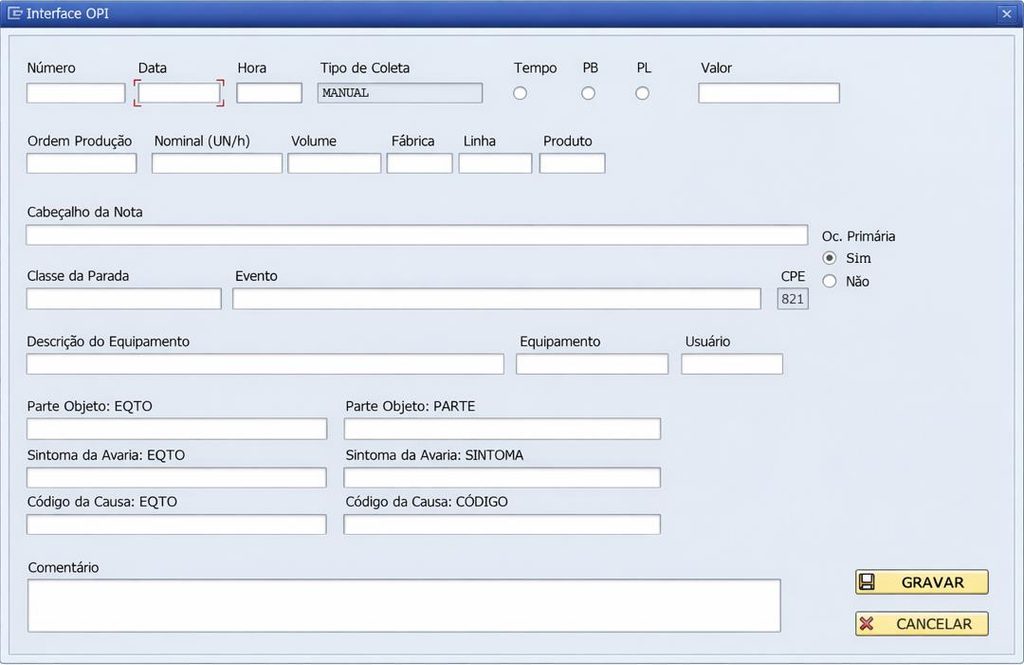
En los objetos de estudio, todas las anotaciones y órdenes que generaron la base de datos eran manuales, registradas en SAP por los propios colaboradores de las líneas de envasado. Los ajustes y registros de eventos no planificados se realizaron en zheipack, como se ilustra en la Figura 1. Tras la identificación de una anomalía, el empleado documentaba lo ocurrido en el sistema.
Figura 1. Ajustes y registros de paradas SAP zheipack
Fuente: Datos originales de la investigación
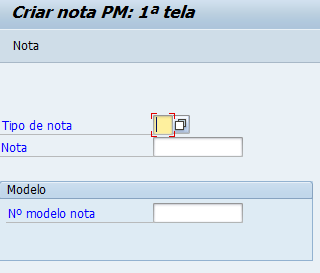
La creación de órdenes de mantenimiento se realizaba en la pantalla de creación de notas, como se muestra en la Figura 2, donde el empleado clasificaba la nota según el tipo de mantenimiento y detallaba el modo de falla.
Figura 2. Creación de orden de mantenimiento
Fuente: Datos originales de la investigación
Las fases del estudio comprendieron: extracción y tratamiento de la base de datos; definición y cálculo de indicadores de desempeño; modelado y visualización de los datos para el seguimiento de los KPIs; y análisis crítico de la efectividad de las estrategias de mantenimiento. La recolección de datos se realizó en SAP, donde se extrajeron, de zheipack, los datos de apuntes de producción de las líneas de ALA y ALE, incluyendo registros de paradas y sus respectivos tiempos, informados siempre que ocurría una interrupción o evento en el proceso productivo. El período de análisis comprendió el intervalo entre el 01/07/25 y el 31/12/25.
Después de la extracción, el proceso de data wrangling se realizó a través de Power Query. Se eliminaron anotaciones vacías, tiempos de cero minutos, anotaciones de producción neta, producción bruta y notas no activas, con el objetivo de garantizar una base de datos consistente y confiable. La extracción de órdenes de mantenimiento se realizó a través de la transacción SAP IW38. En el data wrangling, se eliminaron órdenes canceladas y de tipos de mantenimiento diferentes a Mantenimiento Basado en Tiempo [MBT] y Mantenimiento Basado en Condición [MBC]. Las órdenes MBT se basan en intervalos de tiempo definidos y se ejecutan preventivamente, mientras que las órdenes MBC se realizan en función de la condición del equipo, activadas por la necesidad de intervención (NBR 5462). Para la integración de las bases de datos, la información se unió en función de las líneas de envasado y del período filtrado, utilizando las tablas de dimensión correspondientes.
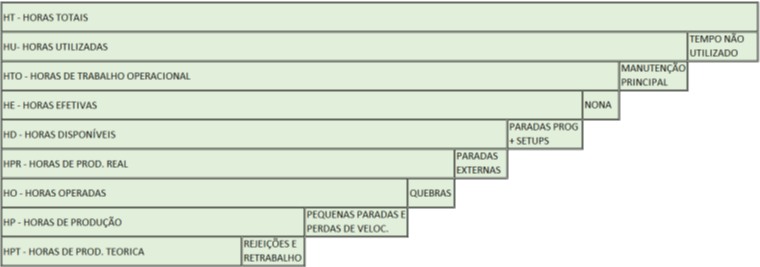
En la etapa de construcción de indicadores de desempeño, se definieron métricas para evaluar la evolución del desempeño de las líneas seleccionadas. Los Key Performance Indicators [KPIs] adoptados en este estudio se definieron de forma jerárquica. El principal indicador es el Line Performance, seguido del OPI NONA, que analizan, respectivamente, el desempeño de la línea productiva y el impacto de las paradas no deseadas en la disponibilidad operacional. En un segundo nivel de análisis, se consideraron los indicadores de mantenimiento UNPL, BKD y MTBF, utilizados para evaluar la indisponibilidad no planificada y la confiabilidad de los equipos. Para el análisis de la ejecución de órdenes de mantenimiento, se consideraron las órdenes clasificadas como Mantenimiento Basado en Condición [MBC] y Mantenimiento Basado en Tiempo [MBT], abarcando actividades predictivas, preventivas y correctivas. Para asegurar el enfoque en el mantenimiento, el análisis de fallas consideró solo eventos directamente relacionados con el llenado, desconsiderando factores externos como logística y calidad. Los indicadores básicos de eficiencia operacional considerados se enumeran en la Figura 3.
Figura 3. Indicadores básicos de eficiencia operacional
Fuente: Datos originales de la investigación
El Line Performance se calcula por la razón entre el tiempo producido y el tiempo esperado de producción, expresado en la ec. (1), siendo deseable que sus valores se aproximen al 100%.
Rendimiento de Línea (%) = HPT / HPR x 100 (1)
El OPI NONA representa la razón entre el tiempo que la línea operó y el tiempo disponible para operación, desconsiderando períodos perdidos por ausencia de actividades, conforme se describe en la ec. (2).
OPI NONA (%) = HPT / HE x 100 (2)
El UNPL es el factor de período en el que la línea no produjo debido a paradas no planificadas, incluyendo averías y paradas cortas, descrito en la ec. (3).
Tiempo de Inactividad No Planificado (%) = HPR-HP / HE x 100 (3)
El Breakdown [BKD] corresponde al tiempo en que la línea no produjo debido a interrupciones, como se describe en la ec. (4), considerando eventos con una duración superior a cinco minutos.
Desglose (%) = HPR-HP / HE x 100, si Evento = “quebra” (4)
El MTBF representa el tiempo medio entre fallos, calculado a partir de la relación entre las horas operadas y la cantidad de averías, según se describe en la ec. (5).
MTBF (h) = HO / ∑ Roturas (5)
La etapa de modelado y visualización de datos se llevó a cabo para estructurar y analizar los KPIs a lo largo del período estudiado, mediante la integración de las bases, la definición de relaciones entre variables y la construcción de visualizaciones para el seguimiento temporal y la comparación del rendimiento entre las líneas de envasado. Para el análisis crítico de la efectividad del mantenimiento, se adoptó un enfoque cuantitativo de carácter comparativo y evolutivo, fundamentado en el análisis temporal de los KPIs para ALA y ALE, permitiendo identificar patrones de rendimiento y variaciones a lo largo del tiempo, relacionándolos con los tipos de mantenimiento aplicados. El estudio utilizó un método estructurado de análisis de datos aplicado, fundamentado en análisis descriptivo y diagnóstico orientado por KPIs, con evaluación temporal de los resultados a través de series históricas, con el objetivo de organizar los datos operativos y comprender el comportamiento de los indicadores.
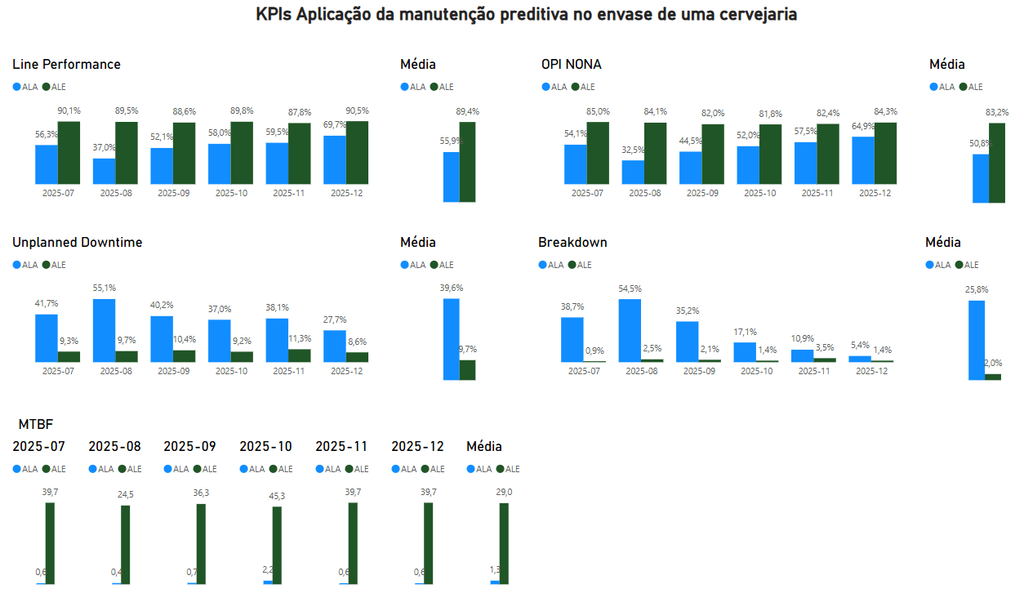
Con el objetivo de consolidar y facilitar la visualización de los resultados, se desarrolló un dashboard en el software Microsoft Power BI. El panel se estructuró para presentar los KPIs analizados, incluyendo Line Performance, OPI NONA, Unplanned Downtime, Breakdown, MTBF y ejecución de órdenes de MBC y MBT, posibilitando el análisis comparativo entre las líneas ALA y ALE a lo largo del período estudiado. El dashboard se desarrolló de forma flexible, permitiendo la incorporación de nuevos datos a lo largo del tiempo, lo que viabiliza su uso continuo como herramienta de seguimiento operacional. Conforme se ilustra en la Figura 4, el dashboard presenta una visión general del desempeño de las líneas.
Figura 4. Creación de orden de mantenimiento
Fuente: Datos originales de la investigación
3. Resultados y Discusión
El análisis de los indicadores de desempeño reveló comportamientos distintos entre las líneas de envasado ALA y ALE. La línea ALA presentó mayor variabilidad y valores inferiores de Line Performance y OPI NONA a lo largo del período analizado, indicando inestabilidad operativa y pérdida de eficiencia en la producción. En contraste, la línea ALE mantuvo un desempeño estable y superior, sugiriendo mayor control del proceso y madurez operativa. La media del Line Performance para ALA fue de 55,9%, mientras que para ALE fue de 89,4%. Similarmente, el OPI NONA medio de ALA fue de 50,8%, y el de ALE, 83,2%, con una amplitud de 32,4% para ALA, evidenciando sus oscilaciones en la eficiencia operativa.
Tabla 1. Rendimiento de la línea a lo largo del tiempo
| Línea | jul./25 | agosto/25 | sept/25 | salida/25 | nov/25 | dic/25 | Media |
|---|---|---|---|---|---|---|---|
| ALA | 56,3% | 37,0% | 52,1% | 58,0% | 59,5% | 69,7% | 55,9% |
| ALE | 90,1% | 89,5% | 88,6% | 89,8% | 87,8% | 90,5% | 89,4% |
Fuente: Resultados originales de la investigación
Tabla 2. OPI Nona al transcurrir del tiempo
| Línea | jul./25 | agosto/25 | sept/25 | salida/25 | nov/25 | dic/25 | Media |
|---|---|---|---|---|---|---|---|
| ALA | 54,1% | 32,5% | 44,5% | 52,0% | 57,5% | 64,9% | 50,8% |
| ALE | 85,0% | 84,1% | 82,0% | 81,8% | 82,4% | 84,3% | 83,2% |
Fuente: Resultados originales de la investigación
En relación con el Tiempo de Inactividad No Planificado (UNPL), la línea ALE, con mantenimiento predictivo internalizado, registró menores índices de paradas no planificadas, con una media del 9,7%, lo que refleja una mayor fiabilidad de los equipos y efectividad en las intervenciones. Por otro lado, la línea ALA mantuvo valores elevados de UNPL, con una media del 39,6%, lo que indica recurrencia de eventos no planificados y menor fiabilidad operativa. Se observó que parte de las mejoras en ALA puede estar relacionada con la reducción de pérdidas por factores externos, como logística y calidad, y no exclusivamente con la estrategia de mantenimiento.
Tabla 3. Tiempo de inactividad no planificado a lo largo del tiempo
| Línea | jul./25 | agosto/25 | sept/25 | salida/25 | nov/25 | dic/25 | Media |
|---|---|---|---|---|---|---|---|
| ALA | 41,7% | 55,1% | 40,2% | 37,0% | 38,1% | 27,7% | 39,6% |
| ALE | 9,3% | 9,7% | 10,4% | 9,1% | 11,3% | 8,6% | 9,7% |
Fuente: Resultados originales de la investigación
El análisis del Breakdown (BKD) en la línea ALA mostró una reducción progresiva, con un promedio del 25,8%, pero esta disminución no se reflejó proporcionalmente en los valores de UNPL. Esto sugiere que eventos clasificados como averías pudieron haber sido reclasificados como pequeñas paradas, posiblemente debido a la estandarización de conceptos y capacitaciones de operadores. La línea ALE, por su parte, mantuvo bajos índices de BKD, con un promedio del 2,0%, reforzando su estabilidad operativa. Este comportamiento es consistente con lo observado por Fernandes (2024), quien destacó la importancia de la claridad sobre las causas de las fallas para evitar actuaciones correctivas.
Tabla 4. Desglose a lo largo del tiempo
| Línea | jul./25 | agosto/25 | sept/25 | salida/25 | nov/25 | dic/25 | Media |
|---|---|---|---|---|---|---|---|
| ALA | 38,7% | 54,5% | 35,2% | 17,1% | 10,9% | 5,4% | 25,8% |
| ALE | 0,9% | 2,5% | 2,1% | 1,4% | 3,5% | 1,4% | 2,0% |
Fuente: Resultados originales de la investigación
La evaluación de los equipos con mayor tiempo acumulado de UNPL reveló que la línea ALA presentó valores significativamente superiores en número de eventos y tiempo total de UNPL en comparación con ALE. En ALA, los diez equipos listados sumaron 3.766 eventos y 61.057 minutos de UNPL, destacando la Llenadora (675 eventos y 12.971 minutos). En ALE, el total acumulado fue de 2.145 eventos y 16.109 minutos de UNPL, con la Tapadora concentrando el mayor tiempo (3.181 minutos en 265 eventos). El tiempo acumulado de UNPL en ALA fue aproximadamente cuatro veces mayor que en ALE, indicando mayor inestabilidad operacional en ALA, un hallazgo que se alinea con los resultados de Ujam (2025) sobre paradas no deseadas en equipos.
Tabla 5. Top 10 Equipos con mayores tiempos de UNPL acumulado en ALA
| Equipamiento | Acontecimientos | Tiempo total en minutos |
|---|---|---|
| Llenadora | 675 | 12.971 |
| Empacadora | 553 | 9.614 |
| Máquina paletizadora | 357 | 7.345 |
| Engargoladora | 316 | 6.583 |
| Transporte Llenadora | 593 | 6.181 |
| Transporte Girador de Latas | 352 | 4.262 |
| Máquina despaletizadora | 219 | 4.072 |
| Transporte de pasteurizador | 276 | 3.997 |
| Pasteurizador | 283 | 3.679 |
| Transporte de Paquetes | 142 | 2.353 |
| Cómputo | 3.766 | 61.057 |
Fuente: Resultados originales de la investigación
Tabla 6. Top 10 Equipos con mayores tiempos de UNPL acumulado en ALE
| Equipamiento | Acontecimientos | Tiempo total en minutos |
|---|---|---|
| Engargoladora | 265 | 3.181 |
| Traslado Rinser | 390 | 2.260 |
| Empacadora | 140 | 1.933 |
| Llenadora | 147 | 1.528 |
| Transporte de latas y llenadora | 296 | 1.490 |
| Máquina despaletizadora | 192 | 1.367 |
| Máquina paletizadora | 118 | 1.184 |
| Enjuagador | 141 | 729 |
| Transporte Latas Puente | 146 | 713 |
| Cómputo | 2.145 | 16.109 |
Fuente: Resultados originales de la investigación
Los datos de Mean Time Between Failures (MTBF) corroboraron los análisis anteriores, indicando baja confiabilidad en ALA, con un promedio de 1,3 horas (aproximadamente una falla cada 1h20min). En contraste, ALE demostró mayor robustez del proceso, con un promedio de 29,0 horas, reflejando menor incidencia de fallas y mayor efectividad de la estrategia de mantenimiento. El desempeño de ALE superó el umbral promedio observado en estudios como el de Caldeiras (2024), que registró MTBF entre 2 y 23 horas.
Tabla 7. MTBF a lo largo del tiempo
| Línea | jul./25 | agosto/25 | sept/25 | salida/25 | nov/25 | dic/25 | Media |
|---|---|---|---|---|---|---|---|
| ALA | 0,6 | 0,4 | 0,7 | 2,2 | 5,2 | 15,5 | 1,3 |
| ALE | 39,7 | 24,5 | 36,3 | 45,3 | 16,2 | 37,4 | 29,0 |
Fuente: Resultados originales de la investigación
El análisis de las órdenes de mantenimiento basadas en condición (MBC) mostró que, a pesar de que ALA ejecutó más órdenes (377), la línea presentó un elevado número de órdenes pendientes (69 en total, con 64 registradas para meses posteriores al período analizado), evidenciando un backlog significativo e inconsistencia en el control. En ALE, el número de pendientes fue menor (7 en total), sugiriendo mayor calidad en la ejecución de las órdenes. En cuanto a las órdenes de mantenimiento basadas en tiempo (MBT), ALA ejecutó un volumen mayor (856) en comparación con ALE (585), y ambas líneas presentaron bajo número de órdenes pendientes (5 para ALA y 1 para ALE), indicando buena ejecución de las actividades planificadas.
Tabla 8. Órdenes MBC a lo largo del tiempo
| Línea | Estado | jul./25 | agosto/25 | sept/25 | salida/25 | nov/25 | dic/25 | Cómputo |
|---|---|---|---|---|---|---|---|---|
| ALA | Ejecutadas | 13 | 18 | 119 | 85 | 68 | 74 | 377 |
| ALA | Pendientes | 0 | 5 | 1 | 0 | 1 | 0 | 7 |
| ALE | Ejecutadas | 55 | 46 | 44 | 46 | 21 | 45 | 257 |
| ALE | Pendientes | 2 | 1 | 2 | 4 | 2 | 58 | 69 |
Fuente: Resultados originales de la investigación
Tabla 9. Órdenes MBT a lo largo del tiempo
| Línea | Estado | jul./25 | agosto/25 | sept/25 | salida/25 | nov/25 | dic/25 | Cómputo |
|---|---|---|---|---|---|---|---|---|
| ALA | Ejecutadas | 119 | 155 | 109 | 119 | 113 | 241 | 856 |
| ALA | Pendientes | 0 | 5 | 0 | 0 | 0 | 0 | 5 |
| ALE | Ejecutadas | 72 | 68 | 118 | 159 | 102 | 66 | 585 |
| ALE | Pendientes | 0 | 0 | 0 | 0 | 0 | 1 | 1 |
Fuente: Resultados originales de la investigación
Las órdenes de inspecciones predictivas revelaron diferencias en la madurez del mantenimiento. ALA ejecutó un número reducido de inspecciones (51), a pesar de los altos índices de UNPL, indicando poca utilización de esta estrategia. En ALE, la cantidad de inspecciones predictivas ejecutadas fue significativa (126), incluso con bajos índices de UNPL, lo que caracteriza una actuación proactiva y refuerza la disciplina operacional y madurez de la estrategia de mantenimiento.
Tabla 10. Órdenes de Inspecciones Predictivas a lo largo del tiempo
| Línea | Estado | jul./25 | agosto/25 | sept/25 | salida/25 | nov/25 | dic/25 | Cómputo |
|---|---|---|---|---|---|---|---|---|
| ALA | Ejecutadas | 7 | 11 | 11 | 13 | 1 | 8 | 51 |
| ALA | Pendientes | 0 | 0 | 0 | 0 | 0 | 0 | 0 |
| ALE | Ejecutadas | 23 | 14 | 34 | 26 | 20 | 9 | 126 |
| ALE | Pendientes | 0 | 0 | 0 | 0 | 0 | 0 | 0 |
Fuente: Resultados originales de la investigación
Para consolidar y facilitar la visualización de los resultados, se desarrolló un dashboard en Microsoft Power BI, que presenta los KPIs analizados, incluyendo Line Performance, OPI NONA, Unplanned Downtime, Breakdown, MTBF y ejecución de órdenes de MBC y MBT. Este panel permite el análisis comparativo entre las líneas ALA y ALE a lo largo del período estudiado, con flexibilidad para incorporar nuevos datos e identificar variaciones y puntos críticos.
Los resultados indican que la línea ALE presenta un desempeño operativo más eficiente cuando se compara con la línea ALA, evidenciado por un menor tiempo de UNPL, un menor número de eventos de parada y una mayor estabilidad. Este desempeño está asociado a una mayor madurez del proceso de mantenimiento en ALE, caracterizada por el mantenimiento predictivo internalizado, menor pendencia de órdenes de mantenimiento y mayor actuación preventiva, además de un equipo técnicamente más capacitado. Por el contrario, la línea ALA presenta una mayor recurrencia de paradas no planificadas y una mayor acumulación de órdenes pendientes, factores que contribuyen a una menor eficiencia operativa.
4. Conclusión
El presente estudio buscó analizar la eficiencia de las estrategias de mantenimiento aplicadas en dos líneas de envasado de latas de una industria cervecera, por medio de la evaluación de Indicadores Clave de Desempeño. Se verificó que la línea con mantenimiento predictivo internalizado (ALE) demostró mayor estabilidad operacional y desempeño superior en los indicadores Line Performance, OPI NONA, Unplanned Downtime, Breakdown y Mean Time Between Failures (MTBF). Se observó que la línea ALE presentó menor incidencia de paradas no planificadas y una robustez significativamente mayor en el proceso, con un MTBF promedio de 29,0 horas, en contraste con la línea con mantenimiento correctivo, preventivo y predictivo externalizado (ALA), que registró mayor variabilidad, índices elevados de fallas y un MTBF promedio de 1,3 horas. La línea ALE también evidenció mayor madurez en la gestión del mantenimiento, con menor acumulación de órdenes pendientes y una actuación proactiva en las inspecciones predictivas, mientras que la línea ALA presentó un backlog considerable de órdenes de mantenimiento basado en condición y menor utilización de inspecciones predictivas. La principal contribución del estudio reside en la demostración de que la adopción de una estrategia de mantenimiento predictivo internalizado impacta positivamente la confiabilidad operacional y el performance del proceso de envasado, además de ofrecer un dashboard en Power BI como herramienta práctica para el monitoreo continuo de estos indicadores.
Sin embargo, el estudio enfrentó limitaciones relacionadas con la ausencia de información sobre el nivel de conocimiento y capacitación de los operadores, lo que pudo haber influido en la calidad y consistencia de los datos registrados manualmente. Adicionalmente, la complejidad del proceso y la falta de variables capturadas por los indicadores actuales imposibilitaron la creación de un modelo predictivo asertivo para el Tiempo de Inactividad No Planificado. Para estudios futuros, se sugiere investigar el impacto del nivel de entrenamiento y cualificación de los profesionales en la calidad de los equipos, así como integrar el análisis de factores humanos con datos operacionales para una comprensión más abarcadora de las variaciones en los KPIs.
Referencias Bibliográficas
ASSOCIAÇÃO BRASILEIRA DE NORMAS TÉCNICAS. NBR 5462:1994 — Confiabilidade e manutenção. Rio de Janeiro: ABNT, 1994.
BLOOM, N. Reliability Centered Maintenance (RCM): implementation made simple. 1. ed. New York: McGraw-Hill Professional, 2006.
BRASIL. Ministério do Trabalho e Previdência. Portaria MTP n° 4.219, de 20 de dezembro de 2022. Altera a Norma Regulamentadora nº 12 – Segurança no Trabalho em Máquinas e Equipamentos. Diário Oficial da União, Brasília, 22 dez. 2022. Seção 1. (Item 12.111 – manutenção preventiva, inspeção e ajustes).
Caldeiras, R.N. 2024. Otimização da Performance de Rotuladoras Krones em Custos e Produtividade. Monografia em Engenharia Mecânica do Programa de Graduação. Universidade Federal do Maranhão, São Luís, MA, Brasil.
Fernandes, I.S. 2024. O PDCA Aplicado em uma Linha de Envase de uma Indústria para Redução da Quebra de Garrafas. Monografia em Engenharia de Produção do Programa de Graduação. Universidade Federal de Ouro Preto, Ouro Preto, MG, Brasil.
Júnior, E.C. 2019. Sistema de manutenção: proposta de um modelo para empresa que não possua sistema integrado de manutenção. 1. Ed. Piracanjuba: Editora Conhecimento Livre, 2019.
Mendes, A.L.S. 2002. Gestão do Valor nas Operações de Manutenção. Dissertação em Engenharia de Produção do Programa de Mestrado. Universidade Federal de Santa Catarina, Florianópolis, SC, Brasil.
Ministério da Agricultura e Pecuária [MAPA]. 2025. Anuário da Cerveja 2025. Disponível em: . Acesso em: 21 ago. 2025
Oke, A.O.; Abafi, J.A.; Adewole, B.J. 2021. Failure data analysis for preventive maintenance scheduling of a bottling company production system. Journal of Industrial Engineering and Management Studies 8(1):32-44.
Ujam, C.J. 2025. An Analysis of Operations Management Practices in Packaging Industries to Enhance Production Performance: A Case Study/ international Journal of Multidisciplinary Research and Growth Evaluation 06(2):1112-1124.
Artículo originario del Trabajo de Conclusión de Curso de la Especialización en Data Science y Analytics del MBA USP/Esalq
Para saber más sobre el curso, haz clic aquí y accede a la plataforma MBX Academy