Gestão De Projetos
06 de novembro de 2026
Viabilidade Técnico-econômica de Dois Níveis de Automação na Transição de um Sistema Industrial
Carlos Henrique Bonfim; Auro de Jesus Cardoso Correia
DOI: 10.22167/2675-6528-202603640
Artigo derivado de Trabalho de Conclusão de Curso (TCC), com conteúdo baseado no trabalho original do aluno e adaptado ao formato editorial da Revista E&S com apoio da ferramenta ResumeAI, solução de inteligência artificial desenvolvida pelo Instituto Pecege para síntese e organização textual.
Resumo
O estudo analisou a justificação técnico-econômica de investimentos de médio e longo prazo em automação de sistemas industriais, com foco em fábricas do ramo plástico que ainda mantêm parte significativa da operação em rotinas manuais. Nesses ambientes, a decisão de investir é complexa, pois a produção já gera receita, mesmo convivendo com perdas, retrabalhos, baixa rastreabilidade e dados pouco confiáveis. O objetivo foi comparar a implantação de Interface Homem-Máquina (IHM) e sistemas supervisórios em diferentes escalas produtivas. A abordagem metodológica foi mista e aplicada, desenvolvida sob a perspectiva da gestão de projetos, considerando custo, risco, segurança operacional, qualidade da matéria-prima, rastreabilidade, governança de dados, continuidade produtiva e apoio à tomada de decisão. Foram comparados quatro casos de referência: IHM em uma linha, IHM em sete linhas, supervisório em uma linha e supervisório em sete linhas. Os resultados indicaram que a IHM contribuiu para organizar e padronizar a operação local, enquanto o supervisório ampliou a capacidade de registrar informações, acompanhar históricos, gerar relatórios, apoiar auditorias e investigar gargalos. Concluiu-se que a justificação do investimento não deve se limitar ao retorno imediato, mas considerar a redução de incertezas, perdas, riscos operacionais e custos que se acumulam ao longo do tempo.
Palavras-chave: Governança de dados; Gestão de riscos; Rastreabilidade; Supervisório; Tomada de decisão.
1. Introdução
A automação de sistemas industriais pode ser tratada como uma decisão de investimento e de gestão da mudança, e não apenas como a compra de painéis, telas, licenças ou serviços técnicos. Em fábricas que ainda preservam muitas rotinas manuais, sobretudo no ramo plástico, a proposta de automatizar costuma encontrar resistência quando a operação atual continua entregando produção e receita. Por isso, a análise precisa ir além do custo inicial e considerar entrega de valor, riscos, partes interessadas e aceitação da solução ao longo do projeto (Kerzner, 2017; Project Management Institute, 2021).
Essa dificuldade fica mais evidente porque parte dos ganhos da automação não aparece de forma imediata no fluxo de caixa. A operação manual pode manter a fábrica funcionando, mas normalmente aumenta a dependência de memória dos operadores, anotações paralelas, ajustes de campo, inspeções posteriores e consultas dispersas. Para que esses ganhos sejam discutidos de maneira objetiva, é necessário transformá-los em dados mensuráveis e compará-los economicamente entre alternativas de implantação (Brealey et al., 2020; Casarotto Filho e Kopittke, 2010).
Sob o ponto de vista técnico, a automação industrial reúne dispositivos de campo, controladores, interfaces de operação e sistemas de supervisão, controle e aquisição de dados (SCADA). Groover (2019) descreve os sistemas automatizados como estruturas produtivas formadas por máquinas, controle e informação. Boyer (2004), por sua vez, apresenta o SCADA como uma camada de acompanhamento, supervisão e aquisição de dados em processos distribuídos.
No nível local, a Interface Homem-Máquina (IHM) é o meio pelo qual o operador executa comandos, visualiza estados do processo e acompanha alarmes próximos ao equipamento. Na prática, ela representa uma primeira etapa de organização da operação, pois reduz ações manuais dispersas e cria um padrão de interação com o processo. A norma ANSI/ISA-101.01-2015 reforça que telas industriais devem ser claras, consistentes e voltadas à situação real de operação (ISA, 2015).
No nível supervisório, a solução passa a reunir históricos, alarmes, relatórios, registros de bateladas, monitoramento das linhas e informações de rastreabilidade. Com essa camada, a fábrica ganha melhores condições para apoiar auditorias, analisar qualidade, investigar desvios e identificar gargalos, como pausas recorrentes, alarmes frequentes ou diferenças entre o consumo previsto e o realizado. A literatura sobre supervisão industrial e rastreabilidade indica que dados estruturados aumentam a capacidade de acompanhar processos, registrar evidências e sustentar verificações posteriores (Aung e Chang, 2014; Boyer, 2004; ISO, 2015).
A justificativa do investimento também passa pela segurança operacional e pela governança da implantação. Em ambientes com muitas intervenções manuais, a automação pode organizar alarmes, reduzir a exposição dos colaboradores, registrar eventos e apoiar intertravamentos. Essa leitura é compatível com a gestão de riscos ocupacionais e com a condução de projetos que exigem comunicação, controle progressivo e critérios de aceite bem definidos (ISO, 2018; Kerzner, 2017).
O problema que motivou esta pesquisa está na dificuldade de defender investimentos de médio e longo prazo em automação quando a fábrica já opera manualmente e já gera receita. A lacuna do estudo está em demonstrar que a automação tende a ser subavaliada quando é analisada somente pelo retorno financeiro imediato. Seus efeitos também envolvem redução de riscos, desperdícios, retrabalho, falhas de registro, exposição operacional, perdas de matéria-prima e ausência de evidências para auditorias e decisões gerenciais.
Diante desse contexto, a presente pesquisa se justifica pela necessidade de estruturar uma justificativa técnico-econômica mais abrangente para tais investimentos. O objetivo do estudo é analisar formas de justificar técnico-economicamente investimentos de médio e longo prazo em automação de sistemas industriais, comparando a implantação por IHM e por supervisório em uma linha piloto e em sete linhas produtivas, com ênfase em fábricas que ainda dependem de processos manuais.
2. Material e Métodos
O estudo adotou abordagem mista, de natureza aplicada e caráter exploratório-descritivo, conforme Gil (2017). A dimensão quantitativa organizou custos, serviços, horas técnicas, custo por linha e investimento incremental, enquanto a dimensão qualitativa avaliou riscos, segurança operacional, rastreabilidade, aceitação dos usuários, governança de dados, faseamento e potencial de geração de valor. Esse delineamento permitiu comparar alternativas de implantação em um ambiente industrial real.
A estratégia metodológica correspondeu a um estudo de múltiplos casos de referência, conforme Yin (2018). Foram definidos quatro arranjos de implantação para comparação: IHM em uma linha, IHM em sete linhas produtivas, supervisório em uma linha e supervisório em sete linhas produtivas. Esses casos representam caminhos possíveis de implantação, desde uma solução local e piloto até uma solução mais ampla e centralizada, permitindo observar como o investimento e o nível de informação disponível mudam com a escala.
A unidade de análise foi a linha produtiva automatizada, utilizando uma planta de referência do ramo plástico como exemplo aplicado. A intenção foi representar uma situação comum em indústrias que operam manualmente, mas precisam avaliar o valor da automação em termos de segurança, qualidade, rastreabilidade, redução de perdas e melhoria da decisão.
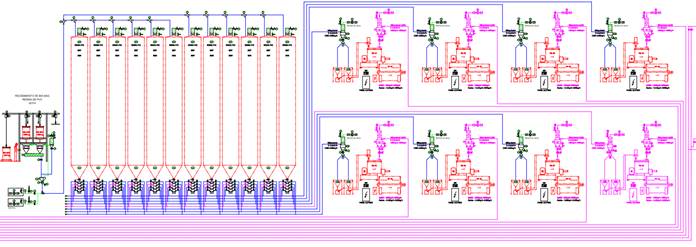
A Figura 1 representa o arranjo industrial de referência utilizado para a comparação dos casos, retratando uma situação comum em fábricas do ramo plástico e outros ambientes industriais, com recebimento e movimentação de matéria-prima, armazenamento, transporte, silos, balanças e linhas produtivas. O fluxo evidencia a necessidade de integração entre produção, manutenção, engenharia, qualidade, segurança e gestão financeira para uma implantação desse tipo.
Figura 1. Fluxograma conceitual do arranjo industrial de referência utilizado para comparação dos casos
Fonte: Dados originais da pesquisa
A coleta de dados combinou pesquisa documental, levantamento de dados secundários, análise de evidências técnicas do processo e organização de parâmetros de custo. Foram consideradas informações de equipamentos, licenças, serviços, arquitetura de automação, registros de exemplo de bateladas, relatórios de dosagem, alarmes e telas operacionais. A pesquisa bibliográfica foi utilizada para sustentar a interpretação dos resultados.
A análise dos dados ocorreu em quatro etapas: 1) estruturação dos custos totais, do custo por linha e das diferenças incrementais; 2) comparação dos casos por critérios técnicos e gerenciais; 3) aplicação de uma matriz multicritério com pontuação de 1 a 5; e 4) interpretação dos resultados com base na literatura. A análise diferenciou elementos diretamente mensuráveis (investimento e custo por linha) de elementos gerenciais (risco, segurança, qualidade, rastreabilidade, governança de dados e adoção pelos usuários).
A análise financeira foi conduzida de forma conservadora, sem utilizar indicadores como ROI, payback, VPL e TIR como resultados finais, pois o estudo não contou com medições reais de benefícios após a implantação. Evitou-se estimar retorno financeiro sem uma base medida, alinhado à literatura de finanças corporativas e engenharia econômica (Brealey et al., 2020; Casarotto Filho e Kopittke, 2010), que destaca a importância de considerar fluxos de caixa, benefícios mensuráveis, comparação entre alternativas e análise incremental do investimento. A Tabela 1 sintetiza o delineamento metodológico e sua aplicação no estudo.
Tabela 1. Síntese do delineamento metodológico e sua aplicação no estudo
| Elemento metodológico | Aplicação no estudo | Justificativa |
| Tipo de pesquisa | Aplicada | Avaliar uma decisão prática de implantação de automação em ambiente industrial. |
| Abordagem | Mista | Combinar dados de custos e horas técnicas com análise de riscos, rastreabilidade, segurança e governança. |
| Classificação | Exploratória-descritiva | Compreender melhor o problema e descrever alternativas de implantação, conforme Gil (2017). |
| Estratégia | Estudo de múltiplos casos de referência | Comparar quatro arranjos de implantação, seguindo a lógica de estudo de caso discutida conforme Yin (2018). |
| Unidade de análise | Linha produtiva automatizada | Comparar a implantação piloto, a expansão para sete linhas e o custo por linha. |
| Técnica de análise | Composição de custos e matriz multicritério | Organizar critérios econômicos, técnicos e operacionais para apoiar a comparação das alternativas. |
Fonte: Dados originais da pesquisa
A Tabela 2 apresenta os parâmetros de custo utilizados na modelagem.
Tabela 2. Parâmetros utilizados na modelagem de custos
| Parâmetro | Valor | Uso na modelagem |
| Painel principal – equipamentos | R$ 236.148,50 | Considerado como custo fixo inicial da solução, comum aos cenários analisados. |
| Painel remoto por linha – equipamentos | R$ 55.640,81 | Considerado como custo adicional por linha produtiva incluída na implantação. |
| Licenças do supervisório | R$ 67.128,42 | Incluídas apenas nos cenários com supervisório, compondo a parcela fixa desse tipo de solução. |
| Valor da hora técnica | R$ 250,00 | Utilizada para estimar os serviços técnicos de engenharia, programação, testes e implantação. |
| Serviço especializado do supervisório | R$ 160.000,00 | Considerado como custo adicional fixo dos cenários com supervisório, relacionado à configuração e implantação da solução por uma equipe especializada. |
Fonte: Dados originais da pesquisa
3. Resultados e Discussão
Os quatro casos de referência definidos no estudo revelaram diferenças significativas em investimento, complexidade, abrangência operacional e capacidade de gerar informações para a gestão. A comparação considerou IHM em uma linha, IHM em sete linhas produtivas, supervisório em uma linha e supervisório em sete linhas produtivas, avaliando critérios como custo total, custo por linha, investimento incremental, rastreabilidade, riscos de implantação, governança de dados, partes interessadas e indicadores de acompanhamento. As alternativas indicaram que a decisão de investimento não deve se basear apenas no menor custo, pois cada arranjo apresentou um nível próprio de risco, capacidade de expansão e valor informacional.
Caracterização dos casos de referência
O caso de IHM em uma linha representou a alternativa de menor complexidade inicial, permitindo validar telas, alarmes, nomenclaturas, intertravamentos e rotinas de operação em uma área produtiva. Contudo, sua limitação reside na baixa consolidação de dados históricos e gerenciais, o que restringe o apoio a auditorias e análises comparativas. A IHM em sete linhas ampliou a padronização operacional e reduziu o custo por linha, replicando a lógica de operação em mais áreas. No entanto, a rastreabilidade permaneceu limitada devido à menor integração dos dados para consultas gerenciais e investigação de desvios.
O supervisório em uma linha demandou maior investimento inicial por linha, mas adicionou uma camada de informação ao processo, incluindo histórico de operação, registros de batelada, relatórios, alarmes, rastreabilidade e monitoramento centralizado. Este cenário mostrou-se adequado para validar a camada de dados antes de uma implantação mais ampla. O supervisório em sete linhas foi o caso de maior investimento total e abrangência informacional, consolidando dados de várias linhas para facilitar auditorias, investigação de desvios, análise de alarmes e comparação de desempenho. Em contrapartida, exigiu maior atenção ao treinamento, padronização, governança de dados e gestão da mudança. A Tabela 3 resume os casos comparados.
Tabela 3. Caracterização dos casos de referência analisados
| Caso | Papel no estudo | Benefício observado | Limitação observada |
| IHM – 1 linha | Representar a entrada mais simples na automação | Menor investimento inicial e aprendizado operacional em escala controlada. | Baixa consolidação de dados gerenciais e de histórico. |
| IHM – 7 linhas | Representar a expansão da padronização operacional | Redução do custo por linha e maior uniformidade operacional entre as linhas. | Rastreabilidade ainda fragmentada e pouca integração gerencial. |
| Supervisório – 1 linha | Representar a validação inicial da camada de dados | Inclusão de histórico, alarmes, relatórios e rastreabilidade em escala controlada. | Maior investimento inicial por linha. |
| Supervisório – 7 linhas | Representar a solução mais completa de gestão e informação | Maior rastreabilidade, integração de dados e visão consolidada da fábrica. | Maior complexidade de implantação, custo total mais elevado e maior exigência de governança. |
Fonte: Resultados originais da pesquisa
Resultados quantitativos de custos
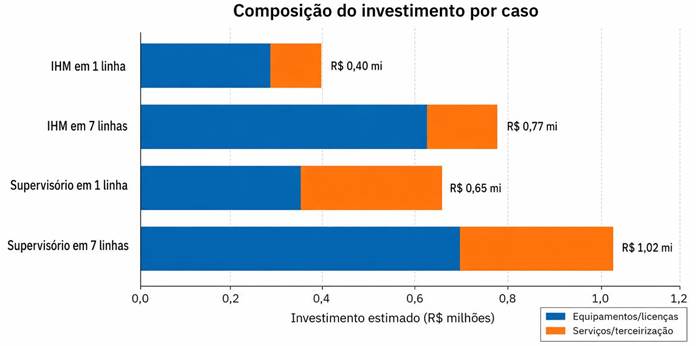
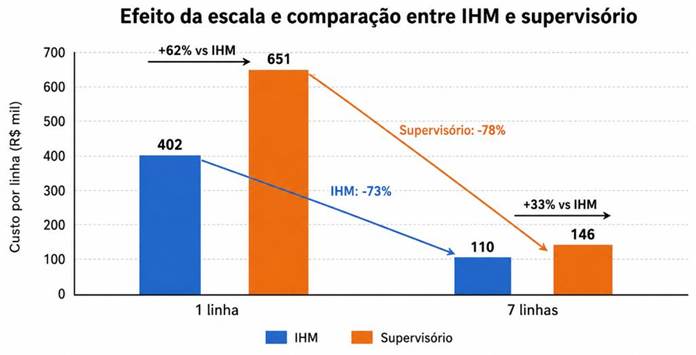
A análise quantitativa revelou diferenças no custo total, custo por linha e custo incremental. A automação com IHM para uma linha totalizou R$ 401.789,31. A IHM em sete linhas totalizou R$ 773.134,19, com custo unitário de R$ 110.447,74. O supervisório em uma linha totalizou R$ 650.917,73. Já o supervisório em sete linhas totalizou R$ 1.022.262,61, com custo unitário de R$ 146.037,52.
A expansão para sete linhas reduziu o custo por linha devido à diluição de custos fixos. As diferenças incrementais entre alternativas foram: a migração de IHM em uma linha para supervisório em uma linha representou um acréscimo de R$ 249.128,42, enquanto a expansão de supervisório em uma linha para supervisório em sete linhas representou um acréscimo de R$ 371.344,88. A Tabela 4 apresenta a comparação dos casos com serviços incorporados.
Tabela 4. Comparação dos casos com serviços incorporados
| Caso | Linhas | Equip./licenças | Serviços/terc. | Custo total | Custo por linha |
| IHM – 1 linha | 1 | R$ 291.789,31 | R$ 110.000,00 | R$ 401.789,31 | R$ 401.789,31 |
| IHM – 7 linhas | 7 | R$ 625.634,19 | R$ 147.500,00 | R$ 773.134,19 | R$ 110.447,74 |
| Supervisório – 1 linha | 1 | R$ 358.917,73 | R$ 292.000,00 | R$ 650.917,73 | R$ 650.917,73 |
| Supervisório – 7 linhas | 7 | R$ 692.762,61 | R$ 329.500,00 | R$ 1.022.262,61 | R$ 146.037,52 |
Fonte: Resultados originais da pesquisa
A leitura incremental da escalabilidade indicou que a implantação pode ser planejada em etapas. Após implantar IHM em uma linha, a evolução para supervisório em uma linha corresponde à diferença entre os dois casos. Validado o supervisório em uma linha, a expansão para sete linhas corresponde ao acréscimo das seis linhas restantes, conforme indicado na Tabela 5.
Tabela 5. Investimento incremental estimado entre etapas de automação
| Caminho de evolução | Investimento acumulado final | Diferença incremental | Leitura gerencial |
| IHM 1 linha -> Supervisório 1 linha | R$ 650.917,73 | R$ 249.128,42 | Adiciona histórico, relatórios e rastreabilidade à automação local em escala piloto. |
| IHM 1 linha -> IHM 7 linhas | R$ 773.134,19 | R$ 371.344,88 | Expande a automação local para mais seis linhas, ampliando a padronização operacional. |
| Supervisório 1 linha -> Supervisório 7 linhas | R$ 1.022.262,61 | R$ 371.344,88 | Amplia a solução supervisória já validada para as demais linhas produtivas. |
| IHM 7 linhas -> Supervisório 7 linhas | R$ 1.022.262,61 | R$ 249.128,42 | Acrescenta a camada supervisória a uma base local já padronizada em sete linhas. |
Fonte: Resultados originais da pesquisa
A composição do investimento e o custo unitário estimado por caso analisado são apresentados na Figura 2 e Figura 3.
Figura 2. Composição do investimento entre equipamentos/licenças e serviços
Fonte: Resultados originais da pesquisa
Figura 3. Custo unitário estimado por caso analisado
Fonte: Resultados originais da pesquisa
Considerando o caminho completo, a evolução de IHM em uma linha para supervisório em sete linhas representa um acréscimo estimado de R$ 620.473,30 em relação ao cenário inicial. Esse valor reflete a expansão da automação para as demais linhas e a inclusão da camada supervisória, que oferece histórico, relatórios, rastreabilidade e maior integração de dados. Essa análise reforça que a decisão não deve considerar apenas o investimento total, mas também o momento adequado para avançar entre as etapas.
Matriz multicritério e risco de implantação
A matriz multicritério foi utilizada para comparar os casos sob uma perspectiva mais ampla, considerando sete critérios: custo inicial, risco de implantação, segurança e qualidade, rastreabilidade, expansão, adoção dos usuários e valor gerencial. A escala de pontuação variou de 1 a 5, onde 5 indicou maior aderência ao critério. O maior resultado ponderado foi obtido pelo supervisório em uma linha, com 3,80 pontos. A IHM em uma linha e o supervisório em sete linhas alcançaram 3,60, enquanto a IHM em sete linhas obteve 3,05. Esse resultado sugere que o maior escopo não garante, por si só, a melhor alternativa, sendo necessário equilibrar custo, risco, capacidade de expansão, rastreabilidade, aceitação dos usuários e valor gerado para a gestão. A Tabela 6 consolida a matriz utilizada.
Tabela 6. Matriz multicritério de apoio à decisão
| Critério (peso) | IHM 1 linha | IHM 7 linhas | Sup. 1 linha | Sup. 7 linhas |
| Custo inicial (20%) | 5 | 4 | 3 | 2 |
| Risco de implantação (15%) | 5 | 3 | 4 | 2 |
| Segurança e qualidade (15%) | 3 | 4 | 4 | 5 |
| Rastreabilidade (20%) | 2 | 2 | 4 | 5 |
| Expansão (10%) | 3 | 3 | 4 | 5 |
| Adoção dos usuários (10%) | 5 | 3 | 4 | 2 |
| Valor gerencial (10%) | 2 | 2 | 4 | 5 |
| Pontuação ponderada | 3,60 | 3,05 | 3,80 | 3,60 |
Fonte: Resultados originais da pesquisa
Riscos, faseamento e dados para avaliação futura
A análise qualitativa indicou que a implantação da automação envolve riscos que vão além do investimento inicial, como parada de produção durante a implantação, baixa aceitação dos usuários, falta de padrão para expansão, dependência de fornecedor, ausência de responsáveis pelos dados, intervenções manuais inseguras e registros insuficientes sobre matéria-prima. Esses riscos reforçam a importância de uma implantação faseada para reduzir a exposição inicial, validar a operação com usuários-chave, corrigir padrões e preparar a estrutura de dados para uso futuro. A Tabela 7 apresenta os principais riscos identificados e as medidas de mitigação recomendadas.
Tabela 7. Principais riscos identificados e medidas de mitigação
| Risco | Impacto | Mitigação recomendada |
| Parada ou instabilidade durante implantação | Perda de produção e atraso no cronograma. | Implantar por etapas, planejar janelas e manter plano de retorno. |
| Piloto sem padrão para expansão | Retrabalho na migração para supervisório. | Definir padrões de nomes, telas, comunicação e dados antes do piloto. |
| Baixa aceitação dos usuários | Uso incorreto e perda de valor do sistema. | Treinar operadores e validar telas com usuários-chave. |
| Intervenção manual excessiva | Maior exposição operacional e dependência de ações individuais. | Mapear pontos críticos, revisar intertravamentos e treinar equipes. |
| Dados sem responsabilidade definida | Relatórios pouco confiáveis para decisão. | Definir donos dos dados, permissões, validação e backup. |
| Benefícios financeiros sem medição | Expectativa de retorno não comprovada. | Medir perdas, descartes, paradas, pausas e tempo de investigação. |
| Falta de rastreabilidade | Dificuldade de investigação, auditoria e controle de matéria-prima. | Registrar origem, destino, quantidade, horário, lote, receita e eventos. |
Fonte: Resultados originais da pesquisa
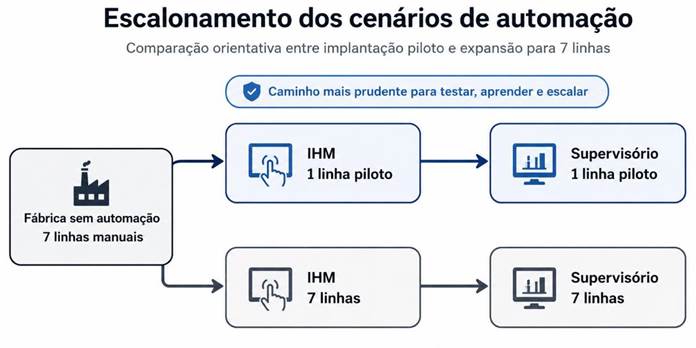
A Tabela 8 organiza o plano de implantação sugerido, desde a definição de requisitos até a medição financeira após a entrada em operação. A Figura 4 sintetiza o escalonamento dos casos avaliados, indicando o avanço da implantação piloto para a expansão em sete linhas.
Tabela 8. Plano de implantação recomendado
| Fase | Objetivo | Entregáveis sugeridos |
| Definição de requisitos | Alinhar o que operação e gestão precisam medir. | Lista de dados, relatórios, alarmes críticos e critérios de aceite. |
| IHM piloto | Validar operação local com baixa exposição. | Tela local, testes, treinamento inicial e registro de ajustes. |
| Preparação para supervisório | Evitar retrabalho na expansão. | Padrão de nomes, comunicação, histórico, backups e estrutura de dados. |
| Supervisório em uma linha | Validar rastreabilidade e uso gerencial. | Histórico, relatórios, usuários, registros de batelada e operação assistida. |
| Expansão para sete linhas | Implantar solução validada no restante da fábrica. | Cronograma por ondas, janelas de parada, treinamento e aceite final. |
| Medição financeira posterior | Converter benefícios potenciais em indicadores. | Dados de perdas, paradas, descartes, tempo de investigação, ROI e payback. |
Fonte: Resultados originais da pesquisa
Figura 4. Escalonamento dos cenários de automação
Fonte: Resultados originais da pesquisa
Evidências de rastreabilidade e governança de dados
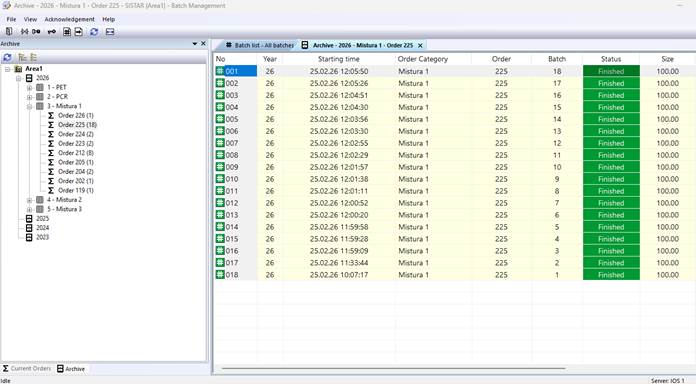
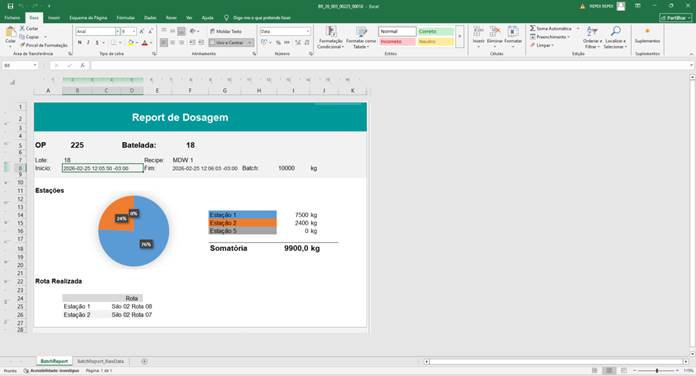
Os resultados indicaram que a rastreabilidade efetiva requer dados padronizados, registrados e recuperáveis, não apenas telas de operação. Informações como receita, batelada, linha, origem, destino, quantidade, horário, alarmes, operador e eventos são essenciais para reconstruir a sequência produtiva e apoiar investigações. As Figuras 5 e 6 apresentam exemplos de registros utilizados no estudo, como o registro de bateladas para acompanhar ordens e status, e o relatório de dosagem para analisar rotas e consumo de matéria-prima. Essas evidências sugerem que o supervisório pode ampliar o valor gerencial da automação quando os dados são estruturados desde o início do projeto.
Figura 5. Exemplo de registro de bateladas utilizado para rastreabilidade operacional
Fonte: Resultados originais da pesquisa
Figura 6. Exemplo de relatório de dosagem utilizado para análise de produção
Fonte: Resultados originais da pesquisa
A governança de dados é crucial antes da expansão para sete linhas, exigindo a definição de responsáveis por cadastros, permissões de acesso, rotina de backup, validação de relatórios, tratamento de alarmes e critérios para alteração de telas ou lógicas. Sem essa organização, o sistema pode gerar dados pouco confiáveis para auditoria, qualidade, manutenção e tomada de decisão. A Tabela 9 consolida os dados mínimos recomendados para rastreabilidade operacional.
Tabela 9. Dados mínimos recomendados para rastreabilidade
| Dado | Finalidade gerencial | Uso esperado |
| Identificação da receita | Relacionar produção, material e especificação. | Investigar divergências entre programado e realizado. |
| Número de batelada | Individualizar cada execução do processo. | Delimitar material afetado em desvios ou bloqueios. |
| Linha produtiva | Identificar local de consumo ou destino. | Comparar comportamento entre linhas e turnos. |
| Origem e destino do material | Reconstruir rota de movimentação. | Verificar troca de silo, rota incorreta ou abastecimento indevido. |
| Quantidade movimentada | Medir aderência ao processo. | Comparar consumo esperado e consumo real. |
| Horário de início e fim | Reconstruir sequência temporal. | Relacionar produção com alarmes, paradas e intervenções. |
| Alarmes e eventos | Registrar anomalias relevantes. | Apoiar diagnóstico de manutenção e qualidade. |
Fonte: Resultados originais da pesquisa
Critérios de aceite e variáveis para medição futura
Os resultados também apontaram a necessidade de governança de dados antes da expansão, com pontos críticos como responsabilidade por cadastros, permissões, backup, validação de relatórios, tratamento de alarmes, histórico de alterações e definição de critérios para uso das informações. A adoção de critérios de aceite foi considerada essencial para reduzir divergências entre expectativa e entrega. A implantação piloto deve comprovar o funcionamento de telas, alarmes, registros, relatórios, permissões, comunicação e recuperação de dados. A Tabela 10 apresenta os critérios de aceite sugeridos para a implantação piloto.
Tabela 10. Critérios de aceite sugeridos para a implantação piloto
| Critério | Verificação necessária | Evidência esperada |
| Operação local | Comandos, estados e intertravamentos testados em campo. | Lista de testes aprovada e pendências registradas. |
| Alarmes | Alarmes críticos identificados e classificados. | Histórico com horário, descrição e condição de retorno. |
| Rastreabilidade | Batelada registrada com dados mínimos definidos. | Consulta por receita, linha, lote, horário e quantidade. |
| Relatórios | Relatórios úteis para produção e qualidade. | Modelo validado pelos usuários-chave. |
| Treinamento | Operadores e manutenção capacitados. | Lista de presença e roteiro de operação assistida. |
| Backup e recuperação | Rotina de cópia e restauração testada. | Procedimento documentado e arquivo recuperável. |
Fonte: Resultados originais da pesquisa
Os resultados financeiros foram tratados como estimativas de investimento, sem cálculo de retorno financeiro definitivo, pois o estudo não contou com medições reais dos benefícios após a implantação. No entanto, a análise permitiu identificar variáveis operacionais que podem ser acompanhadas antes e depois do projeto para uma avaliação futura de retorno. A Tabela 11 apresenta essas variáveis recomendadas para medição futura, com o objetivo de transformar benefícios qualitativos (segurança, qualidade, rastreabilidade, redução do tempo de investigação e identificação de gargalos) em dados mensuráveis.
Tabela 11. Variáveis recomendadas para análise financeira futura
| Variável | Efeito esperado | Forma de medição sugerida |
| Perdas de matéria-prima | Redução de desperdícios aumenta benefício econômico. | Comparar consumo esperado e real antes e depois da implantação. |
| Bateladas bloqueadas | Rastreabilidade pode reduzir bloqueios desnecessários. | Registrar valor, causa, quantidade bloqueada e quantidade liberada. |
| Tempo de investigação | Menor tempo libera equipe e acelera decisões. | Medir horas gastas por ocorrência e custo médio da equipe. |
| Paradas e pausas de produção | Identificação de gargalos melhora disponibilidade. | Registrar duração, causa, linha afetada e custo estimado da parada. |
| Intervenções manuais e segurança | Menor exposição pode reduzir risco operacional. | Registrar intervenções, condições de risco, alarmes e ações corretivas. |
| Retrabalho operacional | Menor retrabalho reduz custo indireto. | Registrar ocorrências, horas de correção e reincidência. |
| Suporte do sistema | Custo de manter a solução afeta viabilidade. | Registrar chamados, horas técnicas, terceirização e atualização. |
Fonte: Resultados originais da pesquisa
Análise por partes interessadas
A análise por partes interessadas mostrou que a implantação da automação afeta diferentes áreas de formas distintas. Produção, qualidade, manutenção, segurança, engenharia e gestão financeira possuem necessidades próprias, o que reforça a importância de organizar o investimento por critérios técnicos, operacionais e gerenciais. Essa leitura está alinhada à abordagem de Freeman (1984) e PMI (2021), que destacam a importância de considerar os grupos que podem afetar ou ser afetados por uma iniciativa. O mesmo investimento pode ser visto como custo adicional por uma área e como redução de risco por outra. A Tabela 12 detalha a contribuição da IHM e do supervisório para cada parte interessada.
Tabela 12. Leitura dos casos por partes interessadas
| Parte interessada | Necessidade principal | Contribuição da IHM | Contribuição do supervisório |
| Produção | Operar com estabilidade e pouca parada. | Facilita comando local e padroniza rotina. | Permite acompanhar histórico e comparar linhas. |
| Qualidade | Investigar desvios com evidência. | Registra parte da operação local. | Consolida bateladas, horários, eventos e relatórios. |
| Segurança do trabalho | Reduzir exposição e intervenções manuais. | Apoia comandos padronizados, alarmes e intertravamentos locais. | Permite monitorar eventos, pausas, alarmes e ações corretivas. |
| Manutenção | Diagnosticar falhas e reduzir reincidência. | Mostra estados e alarmes no equipamento. | Organiza histórico e frequência de alarmes. |
| Engenharia | Evitar retrabalho e padronizar expansão. | Valida telas e nomenclaturas no piloto. | Define arquitetura de dados para a planta. |
| Gestão financeira | Justificar investimento com dados. | Reduz risco inicial de desembolso. | Cria base para medir perdas evitadas e retorno. |
Fonte: Resultados originais da pesquisa
A leitura por partes interessadas também indicou a necessidade de comunicação e treinamento, com pontos de atenção na compreensão das telas, uso dos relatórios, validação dos dados, resposta a alarmes, manutenção de cadastros e aceitação das novas rotinas. Esse resultado reforça a importância de critérios de aceite compartilhados, envolvendo produção, qualidade, manutenção, engenharia, segurança e gestão financeira.
Governança necessária para expansão
A expansão para sete linhas exige governança mínima, incluindo padronização de nomes, estrutura de tags, critérios de alarmes, regras de acesso, periodicidade de backup, responsáveis por cadastros, validação de relatórios e critérios para alteração de telas ou lógicas. A governança também está ligada à dependência de fornecedores, sendo a documentação, treinamento e transferência de conhecimento tratados como entregáveis formais. A Tabela 13 apresenta os elementos de governança recomendados para a expansão.
Tabela 13. Elementos de governança recomendados para expansão
| Elemento de governança | Descrição | Risco reduzido |
| Padrão de nomes | Nomenclatura única para linhas, silos, receitas e alarmes. | Confusão operacional e dificuldade de manutenção. |
| Estrutura de dados | Campos mínimos para histórico, batelada e relatório. | Dados incompletos ou pouco comparáveis. |
| Controle de acesso | Perfis para operação, manutenção, engenharia e gestão. | Alterações indevidas e perda de confiabilidade. |
| Backup e restauração | Rotina documentada e testada periodicamente. | Perda de histórico e parada prolongada. |
| Gestão de mudanças | Registro de alterações de lógica, tela e relatório. | Retrabalho e inconsistência entre linhas. |
| Treinamento contínuo | Capacitação para novos usuários e reciclagem. | Uso incorreto e baixa adoção. |
Fonte: Resultados originais da pesquisa
Indicadores de acompanhamento pós-implantação
Embora o estudo não tenha calculado um retorno financeiro definitivo, os resultados permitiram propor indicadores de acompanhamento para coleta antes e depois da implantação, de modo que a avaliação financeira futura se apoie em dados medidos. Os indicadores propostos combinam desempenho operacional, segurança, qualidade dos dados e benefícios econômicos, permitindo acompanhar o projeto não apenas pelo funcionamento técnico da automação, mas também por variáveis que sustentam uma futura comparação econômica entre alternativas. A Tabela 14 organiza os indicadores sugeridos para o acompanhamento pós-implantação.
Tabela 14. Indicadores sugeridos para acompanhamento pós-implantação
| Indicador | Finalidade | Periodicidade sugerida |
| Tempo médio de investigação de desvio | Medir agilidade para reconstruir ocorrências. | Mensal |
| Número de bateladas bloqueadas | Avaliar impacto de rastreabilidade sobre bloqueios. | Mensal |
| Divergência entre consumo previsto e real | Acompanhar aderência de dosagem e movimentação. | Por ordem ou batelada |
| Quantidade de alarmes críticos recorrentes | Priorizar causas de instabilidade. | Semanal |
| Paradas e pausas por linha | Identificar gargalos de produção e causas recorrentes. | Semanal |
| Intervenções manuais registradas | Acompanhar exposição operacional e oportunidades de melhoria. | Mensal |
| Horas de suporte técnico | Medir custo de manutenção do sistema. | Mensal |
| Relatórios consultados pela gestão | Verificar uso dos dados na tomada de decisão. | Mensal |
Fonte: Resultados originais da pesquisa
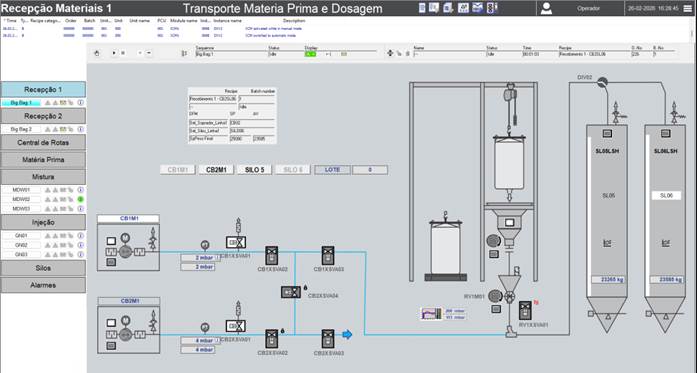
A Figura 7 apresenta uma tela de recepção de matéria-prima, utilizada como exemplo de interface operacional. A imagem ilustra a necessidade de reunir rota, equipamento, silo, status, sequência, receita e valores de processo de forma compreensível para o operador. A principal leitura associada à figura é que a organização visual da tela precisa acompanhar a rotina real de operação.
Figura 7. Exemplo de tela de recepção de matéria-prima e rota de transporte
Fonte: Resultados originais da pesquisa
Os resultados apontaram duas condições para a implantação: começar com simplicidade suficiente para reduzir a exposição inicial e, ao mesmo tempo, preservar a estrutura técnica para permitir expansão futura sem retrabalho relevante. A decisão entre IHM e supervisório não deve ser tratada como uma escolha apenas técnica ou financeira. A IHM, com menor exposição inicial, pode ser uma boa etapa de entrada para validar a operação local com menor complexidade. No entanto, seu alcance gerencial é limitado quando a empresa precisa consolidar histórico, rastreabilidade, relatórios e comparação entre linhas. O supervisório, por sua vez, exige maior investimento e cuidado com governança, treinamento e padronização, mas amplia a capacidade de análise da fábrica ao integrar dados de produção, alarmes, bateladas, pausas, desvios e indicadores.
O ponto central da análise incremental foi separar a decisão de iniciar da decisão de escalar. Começar por uma IHM piloto reduz o risco inicial, desde que essa etapa seja construída com padrões compatíveis com uma futura camada supervisória. A partir dessa base, a evolução para o supervisório em uma linha funciona como validação da informação. Depois disso, a expansão para mais linhas deixa de ser uma aposta inicial e passa a ser a repetição de uma solução já testada. Assim, o caminho recomendado é avançar por ondas: definir requisitos, validar a IHM piloto, preparar a estrutura de dados, implantar o supervisório em uma linha, expandir gradualmente e medir os resultados financeiros com dados reais de operação.
A justificativa técnico-econômica da automação depende da combinação entre implantação gradual, gestão de riscos e capacidade de gerar informações confiáveis. Em vez de tratar IHM e supervisório como escolhas isoladas, os casos analisados mostraram que a IHM pode validar a operação local, enquanto o supervisório amplia a rastreabilidade, o histórico operacional e a base de dados necessária para decisões econômicas futuras. A IHM em uma linha assumiu papel de validação operacional, permitindo corrigir telas, alarmes, nomenclaturas e rotinas antes de ampliar a exposição do projeto, alinhado à ANSI/ISA-101.01-2015 (ISA, 2015).
A expansão para sete linhas reduziu o custo unitário, mas a análise incremental foi mais importante para a decisão, conforme Casarotto Filho e Kopittke (2010). O investimento faseado separa a decisão de começar da decisão de ampliar, evitando que a automação completa seja tratada como um desembolso único. Brealey et al. (2020) destacam que decisões de investimento dependem de benefícios mensuráveis e fluxos de caixa estimáveis. Os resultados indicam que, antes de calcular ROI, payback, VPL ou TIR, a empresa precisa criar capacidade de medição, e o supervisório atua como infraestrutura para transformar perdas, paradas, retrabalho e tempo de investigação em dados comparáveis.
O supervisório em uma linha mostrou-se relevante como etapa de validação da informação, convergindo com Boyer (2004) ao relacionar sistemas supervisórios à aquisição, acompanhamento e organização de dados de processos distribuídos. A rastreabilidade foi um dos diferenciais mais claros entre a automação local e a automação com supervisório, alinhada a Aung e Chang (2014) e ISO 9001:2015 (ISO, 2015). Rastrear significa reconstruir eventos, apoiar auditorias, investigar desvios, analisar consumo e controlar matéria-prima. A segurança operacional também faz parte da justificativa, aproximando-se da ISO 45001:2018 (ISO, 2018), ao reduzir intervenções manuais, organizar alarmes e registrar eventos críticos.
A análise por partes interessadas mostrou que o mesmo investimento pode ser percebido de maneiras diferentes por produção, qualidade, manutenção, segurança, engenharia e gestão financeira, o que dialoga com o PMI (2021) sobre entrega de valor e gestão de stakeholders. Os achados indicam que a justificativa técnico-econômica da automação não depende apenas da comparação entre custos totais, mas da construção de um caminho de implantação em ondas: IHM piloto, preparação para supervisório, supervisório em uma linha, expansão posterior e medição financeira. Essa sequência combina prudência financeira, aprendizagem operacional, rastreabilidade e geração de dados, oferecendo uma forma segura de defender investimentos de médio e longo prazo em fábricas que ainda dependem de rotinas manuais.
Os resultados indicaram que iniciar por uma linha piloto reduz a exposição inicial do projeto e permite corrigir telas, alarmes, nomenclaturas, permissões e rotinas antes de ampliar o escopo. O piloto funciona como etapa de aprendizagem, validação técnica e alinhamento entre operação, manutenção, qualidade, segurança, engenharia e gestão financeira. A expansão para sete linhas apresentou vantagem na diluição de custos fixos, mas a menor média de custo por linha não basta para definir a melhor alternativa. A decisão precisa considerar a maturidade da organização para sustentar a solução, treinar usuários, manter cadastros, validar relatórios, cuidar de backups, tratar alarmes e utilizar os dados gerados no processo decisório. A análise multicritério reforçou que a alternativa mais adequada equilibra investimento, risco de implantação, segurança, qualidade, rastreabilidade, adoção dos usuários e potencial de geração de dados confiáveis.
A delimitação dos indicadores financeiros foi outro ponto importante. ROI, payback, VPL e TIR são úteis, mas dependem de medições consistentes de perdas, paradas, retrabalho, descarte, alarmes, bloqueios, tempo de investigação e consumo de matéria-prima. A contribuição do supervisório é criar a base de registros necessária para que a avaliação econômica futura seja mais robusta e menos dependente de estimativas informais. Como contribuição prática, o trabalho propôs um roteiro de implantação por ondas, começando pela IHM em uma linha, preparando a arquitetura para integração futura, validando o supervisório em uma linha e expandindo para as demais linhas somente após comprovar a aderência técnica e operacional da solução. Esse caminho transforma uma decisão de investimento complexa em etapas verificáveis, com critérios de aceite, menor incerteza e melhor comunicação entre as áreas envolvidas.
Em síntese, a automação deve ser justificada como uma evolução planejada da gestão industrial. Em fábricas com rotinas manuais, a IHM pode representar o primeiro passo para organizar a operação, enquanto o supervisório amplia a capacidade de registrar, comparar e decidir. A implantação faseada mostrou-se o caminho mais prudente, permitindo começar com menor exposição, aprender com o piloto, preservar a possibilidade de expansão e construir dados para sustentar decisões financeiras mais consistentes no médio e longo prazo.
4. Conclusão
O presente estudo buscou analisar formas de justificar técnico-economicamente investimentos de médio e longo prazo em automação de sistemas industriais, comparando a implantação por Interface Homem-Máquina (IHM) e por supervisório em uma linha piloto e em sete linhas produtivas, com ênfase em fábricas que ainda dependem de processos manuais. Verificou-se que a IHM contribuiu para organizar e padronizar a operação local, reduzindo improvisos e criando um padrão de interação com o processo. Por sua vez, o sistema supervisório ampliou a capacidade de registrar informações, acompanhar históricos, gerar relatórios, apoiar auditorias e investigar gargalos, como pausas recorrentes e desvios de consumo. A principal contribuição do trabalho reside na proposição de um roteiro de implantação por ondas, que transforma uma decisão de investimento complexa em etapas verificáveis, combinando prudência financeira, aprendizagem operacional, rastreabilidade e geração de dados confiáveis.
A pesquisa demonstrou que a justificação do investimento em automação não deve se limitar ao retorno financeiro imediato, mas considerar a redução de incertezas, perdas, riscos operacionais e custos que se acumulam ao longo do tempo. A implantação faseada, começando por uma IHM piloto e evoluindo para o supervisório, mostrou-se o caminho mais prudente, permitindo validar a operação local, preparar a estrutura de dados e construir uma base robusta para avaliações financeiras futuras. Como limitação, o estudo utilizou casos de referência e custos estimados, sem acompanhamento de uma implantação real. Sugere-se, para estudos futuros, aplicar o modelo em um ambiente industrial real, medindo indicadores antes e depois da automação, e ampliar a análise para outros segmentos, incluindo custos de manutenção e atualização tecnológica, aprofundando a mensuração dos benefícios gerados pelo supervisório.
Referências Bibliográficas
Aung, M.M.; Chang, Y.S. (2014). Traceability in a food supply chain: safety and quality perspectives. Food Control 39: 172-184.
Boyer, S.A. (2004). SCADA: supervisory control and data acquisition. 4. ed. Research Triangle Park, NC, EUA: ISA.
Brealey, R.A.; Myers, S.C.; Allen, F. (2020). Princípios de finanças corporativas. 13. ed. Porto Alegre, RS, Brasil: AMGH.
Casarotto Filho, N.; Kopittke, B.H. (2010). Análise de investimentos: matemática financeira, engenharia econômica, tomada de decisão, estratégia empresarial. 11. ed. São Paulo, SP, Brasil: Atlas.
Freeman, R.E. (1984). Strategic management: a stakeholder approach. Boston, MA, EUA: Pitman.
Gil, A.C. (2017). Como elaborar projetos de pesquisa. 6. ed. São Paulo, SP, Brasil: Atlas.
Groover, M.P. (2019). Automation, production systems, and computer-integrated manufacturing. 5. ed. New York, NY, EUA: Pearson.
International Organization for Standardization [ISO]. (2015). ISO 9001:2015: quality management systems – requirements. Geneva, Suíça: ISO.
International Organization for Standardization [ISO]. (2018). ISO 45001:2018: occupational health and safety management systems – requirements with guidance for use. Geneva, Suíça: ISO.
International Society of Automation [ISA]. (2015). ANSI/ISA-101.01-2015: human machine interfaces for process automation systems. Research Triangle Park, NC, EUA: ISA.
Kerzner, H. (2017). Project management: a systems approach to planning, scheduling, and controlling. 12. ed. Hoboken, NJ, EUA: Wiley.
Project Management Institute [PMI]. (2021). A guide to the project management body of knowledge (PMBOK Guide). 7. ed. Newtown Square, PA, EUA: Project Management Institute.
Yin, R.K. (2018). Case study research and applications: design and methods. 6. ed. Thousand Oaks, CA, EUA: Sage.
Artigo oriundo de Trabalho de Conclusão de Curso da Especialização em Gestão de Projetos da POLI USP PRO
Para saber mais sobre o curso, clique aqui.