
16 de septiembre de 2026
Mejora y Estandarización de Procesos en una Lavandería Industrial
Pedro Cabegi de Barros; Vagner Ferreira
DOI: 10.22167/2675-6528-202602306
Artículo derivado de Trabajo de Conclusión de Curso (TCC), con contenido basado en el trabajo original del alumno y adaptado al formato editorial de la Revista E&S con el apoyo de la herramienta ResumeAI, solución de inteligencia artificial desarrollada por el Instituto Pecege para síntesis y organización textual.
Resumen
La eficiencia operativa en entornos industriales depende de la estandarización de procesos y la claridad de las instrucciones. En este contexto, el objetivo fue desarrollar una propuesta de acciones de mejora para estandarizar y reducir fallos en el proceso de lavado de una lavandería industrial. Se realizó un estudio de caso de enfoque cualitativo en una lavandería industrial ubicada en el interior de São Paulo. La recolección de datos incluyó observación directa en la empresa, entrevistas con el gerente de producción y operadores, y investigación bibliográfica sobre gestión de la rutina, herramientas Lean y estandarización de procesos. Se emplearon las herramientas de gestión ciclo PDCA, 5W2H y programa 5S para el análisis y estructuración de las soluciones. Los resultados señalaron como principales causas de los fallos la ausencia de Procedimientos Operativos Estándar (POPs) accesibles, la falta de checklist de verificación y la organización ineficiente del almacén de insumos, además de un control informal de pedidos y cuellos de botella en los procesos manuales. Con base en este diagnóstico, se propuso la implementación de POPs visuales, el programa 5S y la capacitación de los operadores, así como la digitalización del control de pedidos y la creación de rutinas de verificación. La propuesta desarrollada contribuyó a la gestión de procesos industriales, ofreciendo una estructura metodológica integrada y adaptada a contextos con equipos de baja escolaridad y alta rotación de personal, con la expectativa de mayor confiabilidad operativa y reducción de retrabajos.
Palabras clave: Empresa; Gestión de la rutina; Lavado de ropa; Lean; Procesos industriales.
1. Introducción
El entorno empresarial contemporáneo exige que las empresas implementen una gestión de procesos eficaz, orientada a resultados y al mantenimiento de la estabilidad operativa. En el sector industrial, particularmente en el segmento textil, donde la uniformidad y la calidad del producto final son cruciales, es indispensable la aplicación de métodos que garanticen la ejecución correcta y consistente de las rutinas. La gestión de la rutina sirve como cimiento para que las organizaciones preserven la estabilidad operativa, asegurando la adherencia a los estándares establecidos y el alcance de los resultados esperados (Campos, 2013).
Sin embargo, la mera definición de estándares no es suficiente; el desafío reside en garantizar su aplicación uniforme en diversas situaciones dentro de la empresa. En organizaciones con equipos de muchos empleados, surgen dificultades adicionales, como la comprensión de instrucciones complejas, la falta de familiaridad con herramientas de gestión y la necesidad de formas de comunicación más accesibles, incluyendo recursos no verbales (Borges y Pinheiro, 2002). Tales factores exigen que el conocimiento sea transmitido por medio de otros métodos, como la oralidad, para asegurar la estandarización del proceso (Carmo, 2017).
La eficiencia operativa depende directamente de la claridad de los procesos, de la capacitación de los colaboradores y de la implementación de un sistema que promueva la mejora continua (Slack y Brandon-Jones, 2018). En este sentido, medir el desempeño y utilizar indicadores bien definidos permite a los gestores dirigir los esfuerzos de forma estratégica, asegurando que los procesos más importantes reciban la atención necesaria (Kaplan y Norton, 1997). La integración de estas ideas con la práctica de la gestión de la rutina diaria, conforme valorado por Campos (2013), apunta a la necesidad de modelos adaptados de estandarización y seguimiento, que sean de fácil comprensión y aplicación por los operadores, independientemente de su nivel de escolaridad.
Estudios recientes demuestran la eficacia de la aplicación de metodologías Lean en lavanderías para la estandarización de procesos y la reducción de fallos operacionales. Cunha et al. (2011) evidencian que la adopción de los principios Lean en una lavandería hospitalaria resultó en la creación de flujo continuo, estandarización de actividades y reducción de desperdicios, con ganancias significativas de productividad y mayor confiabilidad. De forma complementaria, Silva y Pulquerio (2024) destacan que la implementación de herramientas como 5S y Kaizen en lavanderías industriales, enfocándose en la organización del ambiente y en la participación de los operadores, es fundamental para la mejora de la ejecución de las actividades y la reducción de errores operacionales, especialmente en contextos con equipos de diferentes niveles de escolaridad. Estos trabajos refuerzan la relevancia del uso de metodologías Lean como soporte a la estandarización y a la mejora continua en procesos de lavandería industrial.
En este contexto, la presente investigación analizó el proceso de lavado de ropa en una lavandería industrial ubicada en la zona rural de Cerquilho, São Paulo. La problemática central que guió el estudio fue: ¿qué acciones de mejora se pueden implementar para estandarizar y reducir fallas en el proceso de lavado de una lavandería industrial?
Este estudio se justifica por su importancia al sugerir enfoques que consideren las particularidades de los negocios que enfrentan cuestiones ligadas a la composición de su equipo, al mismo tiempo que enriquece el conocimiento teórico sobre la gestión de procedimientos fabriles en la empresa supramencionada. El objetivo del estudio fue desarrollar una propuesta de acciones de mejora para estandarizar y reducir fallas en el proceso de lavado de una lavandería industrial.
2. Material y Métodos
La investigación tiene carácter aplicado, enfoque cualitativo y tipo descriptivo. El estudio de caso tuvo como objeto el proceso de lavado en una lavandería industrial, ubicada en Cerquilho-SP. El término de anuencia para la recolección y análisis de datos fue firmado por el propietario de la empresa y se encuentra en posesión del investigador (Yin, 2018; Severino, 2017).
Para la obtención de datos, se realizó una investigación bibliográfica sobre gestión de la rutina y del proceso, con enfoque en enfoques para personas con poca escolaridad, teniendo a Vicente Falconi de Campos como principal autor del marco teórico. Complementariamente, se estudió la metodología “Lean” aplicada a lavanderías industriales (Cunha et al., 2011; Silva y Pulquerio, 2024).
La recolección de datos empíricos incluyó observación directa en el lugar productivo y entrevistas exploratorias con preguntas abiertas, realizadas con el gerente de producción, empleados y subcontratistas responsables de los procesos de lavado y manuales. Las entrevistas se llevaron a cabo el 06 de septiembre de 2026 y el 17 de enero de 2026, con una duración aproximada de una hora cada una. Los guiones de las entrevistas se enumeran en el Apéndice 1 (Bogner et al., 2009; Döringer, 2021).
En relación a los aspectos éticos, ningún participante fue identificado y no se realizaron preguntas de abordaje personal que pudieran ofrecer riesgos. Conforme al Artículo 1º de la resolución CNS nº 510 de abril de 2016, esta investigación no fue sometida a la apreciación del CEP/PECEGE, por no revelar datos que puedan identificar a los sujetos-participantes, tener objetivo de profundización teórica de situaciones afectas a la práctica profesional y/o tratarse de investigación con bancos de datos con informaciones agregadas sin identificación individual.
Las herramientas de gestión aplicadas en la investigación incluyeron el ciclo PDCA para análisis y resolución de problemas y elaboración de Procedimientos Operacionales Estándar [POPs] (Campos, 2009; 2013). La metodología “Lean” se utilizó para apoyar la estandarización, control y mejora continua del proceso de lavado, enfocándose en la eliminación de desperdicios (Womack y Jones, 1997). El programa 5S (Seiri, Seiton, Seiso, Seiketsu, Shitsuke) se empleó para la organización del ambiente de trabajo (Silva y Pulquerio, 2024). El plan de acción 5W2H se utilizó como soporte a la etapa de planificación del PDCA para estructurar las acciones de mejora (Silva y Casagrande, 2022; Neves et al., 2018).
Los datos cualitativos recolectados (entrevistas, observaciones y relatos) fueron analizados de forma descriptiva y sometidos a discusión comparativa con la bibliografía.
3. Resultados y Discusión
La empresa estudiada es una lavandería industrial fundada en 2014, con 57 colaboradores y capacidad operativa para lavar aproximadamente 300 mil prendas de ropa al mes. Adicionalmente, posee capacidad para finalizar unas 40 mil prendas mensuales mediante servicios manuales, atendiendo a cuatro grandes clientes en la región de Cerquilho-SP. Los servicios se prestan de forma externalizada, integrándose a la cadena productiva de los clientes.
Entre los principales problemas identificados, destacaron la insuficiencia de capacitación de los colaboradores y la elevada tasa de rotación de personal, que dificultan los entrenamientos continuos. El proceso principal de lavado, conocido como “remoción de fondo”, presenta alto riesgo de compromiso de las piezas, ya que se ejecuta en sistema de producción en lote. Otro punto crítico es el cuello de botella en los servicios manuales, que limita la capacidad de la empresa de atender integralmente la demanda de los clientes.
Durante la visita técnica y las conversaciones con el gerente de producción, se confirmó que la etapa de lavado es la más crítica, exigiendo el uso preciso de recetas con combinaciones específicas de productos químicos. Errores en esta fase pueden llevar a la pérdida de lotes completos, generando altos costos y desperdicio de tiempo. El proceso de operación inicia con la recepción de las piezas crudas y sus recetas de lavado, que especifican productos químicos y tiempo de lavado. Una muestra de tejido ya lavado se usa como referencia de calidad.
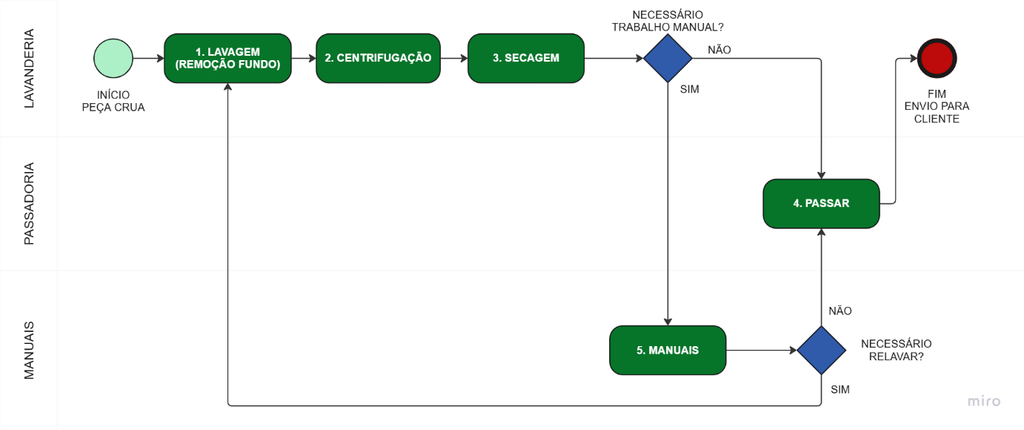
El flujo productivo de la empresa comprende cinco etapas principales. En la Etapa 1 (Lavado – remoción de fondo), las cestas se transportan a las máquinas, donde se cargan las prendas, se añaden productos químicos y se configuran parámetros de tiempo y temperatura. El supervisor puede interrumpir el ciclo para compararlo con la muestra de referencia. Después del ciclo, las piezas se descargan y se envían a la centrifugación. En la Etapa 2 (Centrifugación), las piezas lavadas se cargan en los equipos para remover el exceso de agua. En la Etapa 3 (Secado), las piezas se transportan a las máquinas de secar, donde se aplica calor constante. En la Etapa 4 (Planchado), las piezas secas se envían para acabado con planchas. La Etapa 5 (Manuales) se compone de actividades manuales tercerizadas, como aplicación de ozono, chorreado de permanganato (“revelar”), acabado manual o “diferenciado”, proceso “tank” o “bigote” y proceso “used”. Para la finalización, las piezas se separan en cestas sobre “pallets” y se preparan para la devolución al cliente.
El flujo productivo de la empresa se ilustra en el flujograma a continuación.
Figura 1. Diagrama de flujo del proceso de lavado
Fuente: Resultados originales de la investigación
El gerente de producción indicó que la empresa actúa como mano de obra tercerizada, realizando lavado industrial y trabajos manuales en piezas de jeans. Confirmó que los mayores riesgos de producción se concentran en la remoción de fondo, con potencial de inutilizar muchas piezas simultáneamente, mientras que los procesos manuales generan pérdidas puntuales. El principal cuello de botella señalado fue la etapa de procesos manuales, debido a la capacidad insuficiente de la empresa tercerizada para atender la demanda.
El control de los pedidos recibidos era informal, realizado a través de un tablero de corcho con anotaciones manuales y comunicación a través de grupos de WhatsApp. La capacidad productiva mensual de lavado es de 300 mil piezas, con entrega de 40 mil piezas finalizadas por procesos manuales.
El empleado del proceso de lavado explicó que sus responsabilidades incluyen seguir la orden de servicio (“receta”), buscar y mezclar insumos químicos dosificados. El control de la producción se realiza mediante una ficha de registro, donde se anotan nombre, peso del lote, cantidad de piezas, tipo de proceso y horarios de entrada y salida de la máquina. Parámetros como la temperatura del agua y el tiempo de lavado pueden ser ajustados.
El propietario de la empresa externalizada de procesos manuales confirmó el cuello de botella productivo, afirmando que su empresa no puede satisfacer plenamente el volumen de piezas lavadas que demandan estos procesos. Atribuyó la baja productividad a la alta rotación de empleados, lo que dificulta la capacitación y la estandarización. El proceso manual de “bigote” fue señalado como el más lento. La capacidad de entrega mensual de piezas finalizadas es de aproximadamente 40 mil, confirmando los datos del gerente de producción.
Diagnóstico consolidado de los problemas identificados
La observación directa y las entrevistas permitieron identificar tres grupos de problemas principales que afectan la estabilidad operativa de la lavandería industrial. El primero es el proceso de lavado (eliminación de fondo), que representa la etapa de mayor riesgo operativo. Un error en la formulación o dosificación de productos químicos puede resultar en la pérdida de un lote completo de piezas, generando altos costos y comprometiendo el plazo de entrega al cliente. El segundo problema es el control informal de los pedidos, realizado a través de un tablero de corcho con anotaciones manuales, lo que aumenta el riesgo de errores de información sobre el tipo de lavado, el plazo y la cantidad de piezas. Finalmente, el tercer problema es el cuello de botella en los procesos manuales, ejecutados por una empresa tercerizada con alta rotación de personal, lo que dificulta la estandarización de las actividades y limita la capacidad de atención a la demanda.
Estos problemas son consistentes con las condiciones que debilitan la gestión de la rutina, como la ausencia de estándares claros, la falta de capacitación de los operadores y la inexistencia de mecanismos sistemáticos de control y verificación (Campos, 2013). La alta rotación de personal agrava el escenario, dificultando entrenamientos continuos y la consolidación de prácticas correctas (Silva y Pulquerio, 2024).
Propuesta de mejora basada en el ciclo PDCA
La propuesta de mejora se estructuró según las cuatro fases del ciclo PDCA (Campos, 2013), aplicado en contextos de mejora continua en entornos productivos (Silva y Casagrande, 2022). La Tabla 1 resume las fases y las acciones propuestas.
Tabla 1. Síntesis de las fases del ciclo PDCA y acciones propuestas para la lavandería industrial
| Etapa | Fase | Acciones propuestas (síntesis) |
|---|---|---|
| “Plano” [P] | Identificación del problema y planificación | Diagnóstico de fallas en el proceso de lavado; elaboración del plan de acción 5W2H para estandarización y reducción de errores operativos |
| “Hacer” [D] | Ejecución de las acciones planificadas | Aplicación del 5S en el entorno productivo; elaboración e implantación de los POPs visuales; capacitación de los operadores |
| “Comprobar” [C] | Verificación de los resultados | Monitoreo de los indicadores de rechazo de lotes, retrabajo y ejecución de las recetas; comparación con la muestra estándar del cliente |
| “Acto” [A] | Estandarización o corrección | Incorporación de las mejoras a los POPs; acciones correctivas para desviaciones; revisión periódica de los estándares basada en los resultados alcanzados |
Fuente: Resultados originales de la investigación.
“Plan” [P] – Planificación
La fase de planificación consistió en identificar el problema, analizar sus causas y establecer las acciones de mejora, con metas y responsables definidos. El principal problema a abordar es la ocurrencia de fallos en el proceso de lavado (eliminación de fondo), que expone a la empresa al riesgo de pérdida de lotes completos de piezas. Las causas identificadas incluyen: ausencia de POEs formalizados y accesibles en el puesto de trabajo; ausencia de lista de verificación antes del inicio de cada lote; organización inadecuada del almacén de insumos químicos; y control manual e informal de los pedidos recibidos.
Para operacionalizar el planeamiento, se utilizó la herramienta 5W2H, que permite detallar las acciones de mejora de forma clara y objetiva (Silva y Casagrande, 2022). La Tabla 2 presenta el plan de acción elaborado con base en esta herramienta.
Tabla 2. Plan de acción 5W2H para la mejora del proceso de lavado de la lavandería industrial
| ¿Qué? | ¿Por qué? | ¿Dónde? | ¿Cuándo? | ¿Quién? | ¿Cómo? | ¿Cuánto cuesta? |
|---|---|---|---|---|---|---|
| Elaborar POVs visuales para el proceso de lavado (eliminación de fondo) | Reducir errores en la adición de productos químicos y configuración de parámetros, evitando la pérdida de lotes | Área de lavado | 1er mes | Gerente de producción | Creación de instrucción de trabajo con imágenes y lenguaje simple; fijación próxima a las máquinas | Bajo costo (impresión y laminación de los carteles) |
| Implementar programa 5S en el área de lavado y stock de insumos químicos | Organizar el ambiente productivo, facilitar la localización de los insumos y reducir el riesgo de uso de producto equivocado | Área de lavado y almacén de químicos | 1er y 2do mes | Gerente de producción y operadores | Realización de jornada de organización; identificación visual de estanterías y recipientes; descarte de materiales sin uso | Bajo costo (etiquetas, tintas de identificación) |
| Entrenar a los operadores del proceso de lavado basándose en los POPs creados | Garantizar que todos los operadores conozcan y apliquen correctamente la receta de lavado, reduciendo errores por desconocimiento | Área de lavado | 2º mes | Gerente de producción | Entrenamiento práctico en el puesto de trabajo, con demostración presencial y uso de los POPs visuales como referencia | Costo de horas-hombre [HH] para entrenamiento (sin inversión adicional) |
| Crear rutina de conferencia de los ingresos de lavado antes del inicio de cada lote | Garantizar la conformidad de los insumos y parámetros antes del inicio del ciclo, previniendo pérdidas de lote por fallo de setup | Área de lavado | A partir del segundo mes | Operador de lavado y supervisores de producción | Lista de verificación física simple (puede ser visual/pictográfica) a ser completada y firmada antes de iniciar cada lote | Costo de impresión de los formularios |
| Digitalizar y centralizar el control de pedidos (reemplazar el tablero de corcho manual) | Reducir el riesgo de errores de información sobre el tipo de lavado, el plazo y la cantidad de piezas por pedido | Área administrativa / gerencia de producción | 3º a 4º mes | Gerente de producción | Implementación de una hoja de cálculo simple (ej.: Google Sheets o Excel) para control de pedidos, con acceso facilitado y campos estandarizados | Sin costo adicional (uso de herramientas gratuitas) |
| Establecer indicador de desempeño para pérdidas de lote y retrabajo en el lavado | Permitir el monitoreo sistemático de las fallas operacionales y fundamentar las acciones correctivas (fase “Check” del PDCA) | Área de lavado | A partir del segundo mes | Gerente de producción | Registro diario del número de lotes con problemas; compilación semanal; análisis mensual de los datos por el gerente | Costo de impresión de fichas de control |
Fuente: Resultados originales de la investigación.
Las acciones propuestas se priorizaron en función del impacto sobre el proceso crítico de eliminación de fondo, que concentra el mayor riesgo operativo de la empresa. Dirigir los esfuerzos de mejora hacia los procesos más relevantes es fundamental para alcanzar los resultados deseados de forma eficiente (Kaplan y Norton, 1997).
“Hacer” [D] – Ejecución
La fase de ejecución corresponde a la implementación de las acciones planificadas, siguiendo la secuencia definida en el plan de acción 5W2H, con atención a la comunicación de los cambios a los operadores y a la participación del gerente de producción. Una acción central es la elaboración y fijación de POPs visuales en el área de lavado, redactados con lenguaje sencillo y acompañados de imágenes, fijados en un lugar visible cerca de las máquinas de lavar, según lo recomendado por Borges y Pinheiro (2002) para equipos con diferentes niveles de escolaridad. Adicionalmente, se debe realizar capacitación práctica en el puesto de trabajo, con demostración presencial de las etapas del proceso de lavado, utilizando los POPs como material de referencia.
La implementación del 5S debe ocurrir de forma gradual y participativa, involucrando a los propios operadores en la reorganización del ambiente de trabajo. La implicación de los colaboradores en las etapas de organización y estandarización del ambiente fue un factor determinante para el éxito de la implementación del 5S en una lavandería industrial, resultando en una mayor adhesión a las nuevas prácticas y reducción de errores operacionales (Silva y Pulquerio, 2024). La Tabla 3 presenta la aplicación de los cinco sensos del 5S al contexto de la lavandería estudiada.
Tabla 3. Aplicación del programa 5S en el contexto de la lavandería industrial
| Sentido | Principio | Aplicación en la lavandería industrial |
|---|---|---|
| “Seiri” (Sentido de Utilización) | Separar lo necesario de lo innecesario | Identificar y retirar del área de lavado insumos químicos vencidos, recipientes sin identificación y equipos en desuso; mantener solo los productos necesarios para los lotes en ejecución |
| “Seiton” (Sentido de Organización) | Definir un lugar para cada cosa | Organizar e identificar visualmente las estanterías del almacén de productos químicos por tipo y frecuencia de uso; definir posiciones fijas para las cestas de transporte de piezas y para los equipos de medición |
| “Seiso” (Sentido de Limpieza) | Mantener el ambiente limpio | Establecer rutina de limpieza diaria de las lavadoras, centrifugadoras y secadoras; incluir la limpieza como parte de los POPs de cierre de turno |
| “Seiketsu” (Sentido de Estandarización) | Mantener los tres primeros sentidos de forma estandarizada | Fijar carteles y señalizaciones visuales (con imágenes) que indiquen la organización correcta de los puestos de trabajo; revisar periódicamente el cumplimiento de los estándares definidos |
| “Shitsuke” (Sentido de Disciplina) | Mantener los hábitos y patrones conquistados | Incorporar los sentidos del 5S a las rutinas diarias por medio de los POP; involucrar al gerente de producción en la promoción de la cultura de organización; realizar verificaciones periódicas simples de los puestos de trabajo |
Fuente: Resultados originales de la investigación.
En el marco del Lean Thinking, la fase de ejecución debe contemplar la eliminación de los principales desperdicios identificados, como el retrabajo generado por fallas de lavado y el tiempo de espera debido a la desorganización del almacén de químicos. Estudios anteriores demostraron que la adopción de los principios Lean en lavanderías hospitalarias posibilitó la creación de flujo continuo, estandarización de actividades y reducción de desperdicios, resultando en ganancias de productividad y mayor confiabilidad del proceso (Cunha et al., 2011).
“Check” [C] – Verificación
La fase de verificación consiste en monitorear los resultados de las acciones ejecutadas. El seguimiento sistemático de los resultados es indispensable para identificar y corregir desviaciones a tiempo (Campos, 2013). Para esta etapa, se propone el establecimiento de indicadores simples de desempeño del proceso de lavado, con foco en: (i) número de lotes con rechazo o retrabajo por período; (ii) porcentaje de lotes iniciados con la lista de verificación de conferencia completada; y (iii) frecuencia de no conformidades relacionadas con la dosificación incorrecta de productos químicos. Estos indicadores deben ser registrados diariamente por el operador de lavado y compilados semanalmente por el gerente de producción, permitiendo el análisis de tendencias y la identificación de oportunidades de mejora.
“Act” [A] – Acción correctiva o estandarización
La fase final del ciclo PDCA consiste en actuar basándose en los resultados de la verificación. Cuando los resultados son satisfactorios, las prácticas deben ser estandarizadas e incorporadas de forma definitiva a los procedimientos de la empresa; cuando son insatisfactorios, deben identificarse acciones correctivas y iniciarse un nuevo ciclo. En el contexto de la lavandería industrial estudiada, esta fase implica la revisión y actualización de los POPs basándose en las mejoras identificadas, la incorporación del checklist de verificación de ingresos como práctica permanente, y el ajuste del programa 5S a partir de las auditorías realizadas. La estandarización de los resultados positivos es el mecanismo que permite a la empresa consolidar las mejoras y avanzar progresivamente hacia la estabilidad operacional (Campos, 2013).
Los resultados indicaron que el objetivo general de este trabajo se alcanzó, con el desarrollo de una propuesta estructurada de acciones de mejora para estandarizar y reducir fallas en el proceso de lavado de la lavandería industrial. Las herramientas de gestión aplicadas (ciclo PDCA, programa 5S, plan de acción 5W2H) se mostraron complementarias y adecuadas al contexto analizado, contribuyendo al diagnóstico del problema y a la estructuración de soluciones prácticas, viables y de bajo costo. Se espera que la implementación de las acciones propuestas resulte en mayor confiabilidad operacional, reducción de retrabajos y fortalecimiento de la cultura de mejora continua en la organización.
4. Conclusión
El presente estudio buscó desarrollar una propuesta de acciones de mejora para estandarizar y reducir fallas en el proceso de lavado de una lavandería industrial. Se verificó que las principales causas de las fallas operacionales residían en la ausencia de Procedimientos Operativos Estándar (POPs) accesibles, en la falta de un checklist de verificación y en la organización ineficiente del almacén de insumos químicos. Adicionalmente, se identificó un control informal de pedidos y un cuello de botella en los procesos manuales, ejecutados por una empresa tercerizada con alta rotación de personal. Ante este diagnóstico, se propuso una estructura de mejora basada en el ciclo PDCA, que incluyó la elaboración de POPs visuales y la implementación del programa 5S para la organización del ambiente de trabajo. También se sugirió la capacitación de los operadores, la digitalización del control de pedidos y la creación de rutinas de verificación, con el objetivo de una mayor confiabilidad operacional y la reducción de retrabajos.
La principal contribución de este trabajo reside en la adaptación de herramientas consolidadas de gestión de la calidad, como el ciclo PDCA, el 5W2H y el programa 5S, a un contexto industrial con equipos de baja escolaridad y alta rotación de personal. Se demostró que tales metodologías pueden ser aplicadas de forma accesible y de bajo costo, manteniendo su efectividad en la estandarización y control de procesos. Sin embargo, la propuesta no fue implementada durante el período del estudio, lo que imposibilitó la medición cuantitativa de los resultados y la verificación empírica de su eficacia. Investigaciones futuras podrán acompañar la ejecución del plan de acción y evaluar las ganancias obtenidas, sirviendo como referencia para organizaciones con desafíos análogos y contribuyendo al avance del conocimiento sobre mejora continua en lavanderías industriales.
Referencias Bibliográficas
Bogner, A., Littig, B. and Menz, W. eds., 2009. Interviewing experts. Springer.
Borges, L.D.O. and Pinheiro, J.Q., 2002. Estratégias de coleta de dados com trabalhadores de baixa escolaridade. Estudos de Psicologia (Natal), 7, pp.53-63.
Campos, V.F., 2009. O verdadeiro poder. Falconi Editora.
Carmo, A.V.F., 2017. Competência informacional desenvolvida em analfabetos e semi-analfabetos do conjunto Bárbara de Alencar II-Curió-Messejana. Revista Brasileira de Biblioteconomia e Documentação, 13, pp.1836-1849.
Cunha, A.M.C.A., Campos, C.E. and Rifarachi, H.H.C., 2011. Aplicabilidade da metodologia Lean em uma lavanderia hospitalar. O Mundo da Saúde, 35(3), pp.311-318.
Döringer, S., 2021. ‘The problem-centred expert interview’. Combining qualitative interviewing approaches for investigating implicit expert knowledge. International journal of social research methodology, 24(3), pp.265-278.
Kaplan, R.S. and Norton, D.P., 1997. A estratégia em ação: balanced scorecard. Gulf Professional Publishing.
Neves, P., Silva, F.J.G., Ferreira, L.P., Pereira, T., Gouveia, A. and Pimentel, C., 2018. Implementing lean tools in the manufacturing process of trimmings products. Procedia Manufacturing, 17, pp.696-704.
Severino, A.J., 2017. Metodologia do trabalho científico. Cortez editora.
Silva, C.M. and Casagrande, D.J., 2022. QUALIDADE NO PROCESSO PRODUTIVO DA CERVEJA: uma análise a partir das ferramentas Ciclo PDCA e 5W2H. Revista Interface Tecnológica, 19(1), pp.378-388.
Silva, G.K.D. and Pulquerio, S.R., 2024. Implementação de 5s e kaizen, ferramentas do lean manufacturing, em uma lavanderia industrial.
Slack, N. and Brandon-Jones, A., 2018. Operations and process management: principles and practice for strategic impact. Pearson UK.
Womack, J.P. and Jones, D.T., 1997. Lean thinking—banish waste and create wealth in your corporation. Journal of the operational research society, 48(11), pp.1148-1148.
Yin, R.K., 2018. Case study research and applications (Vol. 6). Thousand Oaks, CA: Sage.
Artículo originario del Trabajo de Conclusión de Curso de la Especialización en Gestión de Negocios del MBA USP/Esalq
Para saber más sobre el curso, haz clic aquí y accede a la plataforma MBX Academy